本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
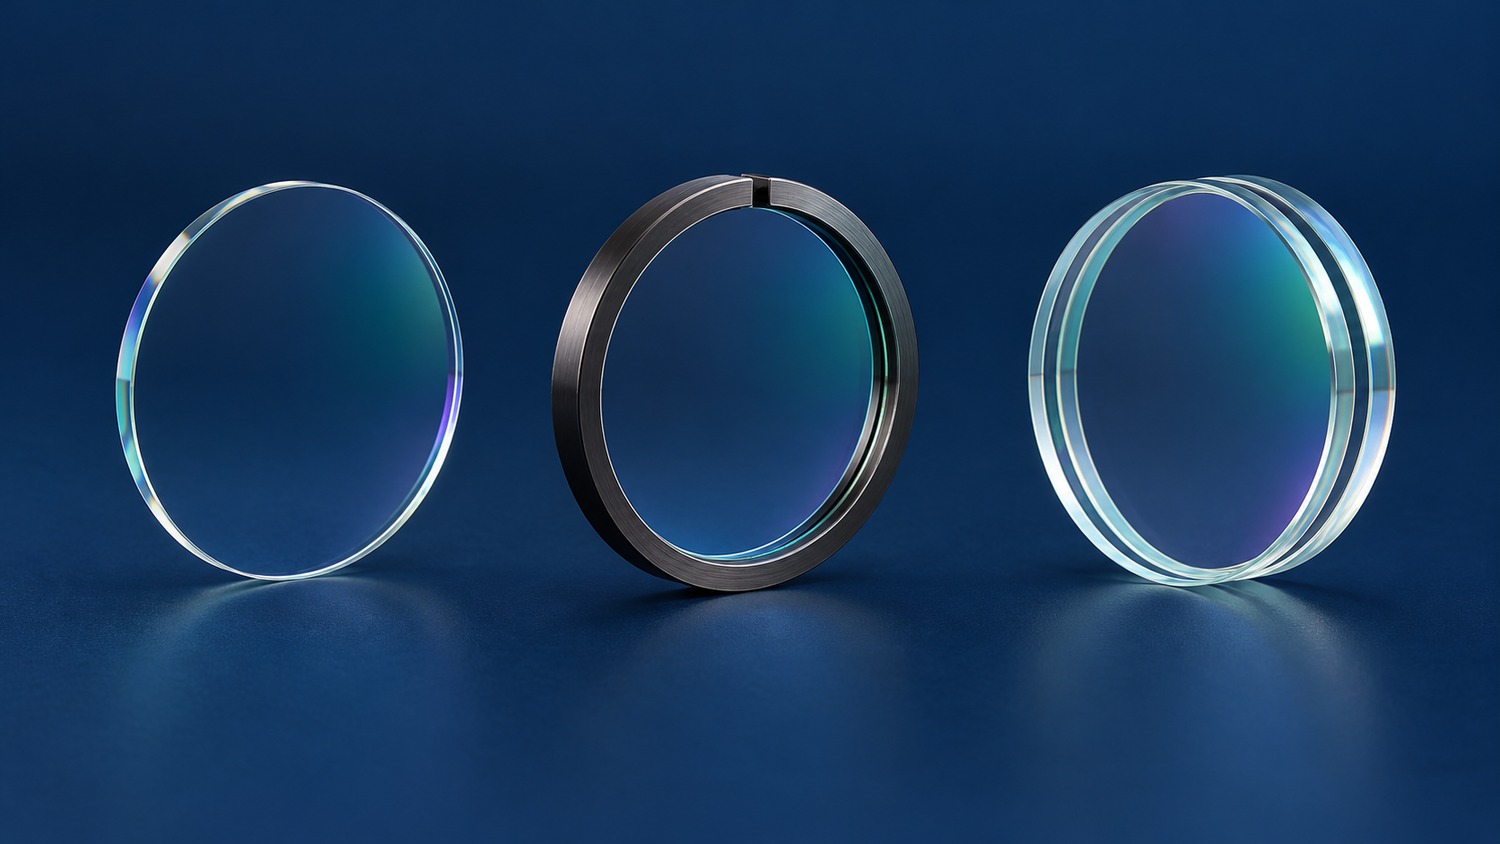
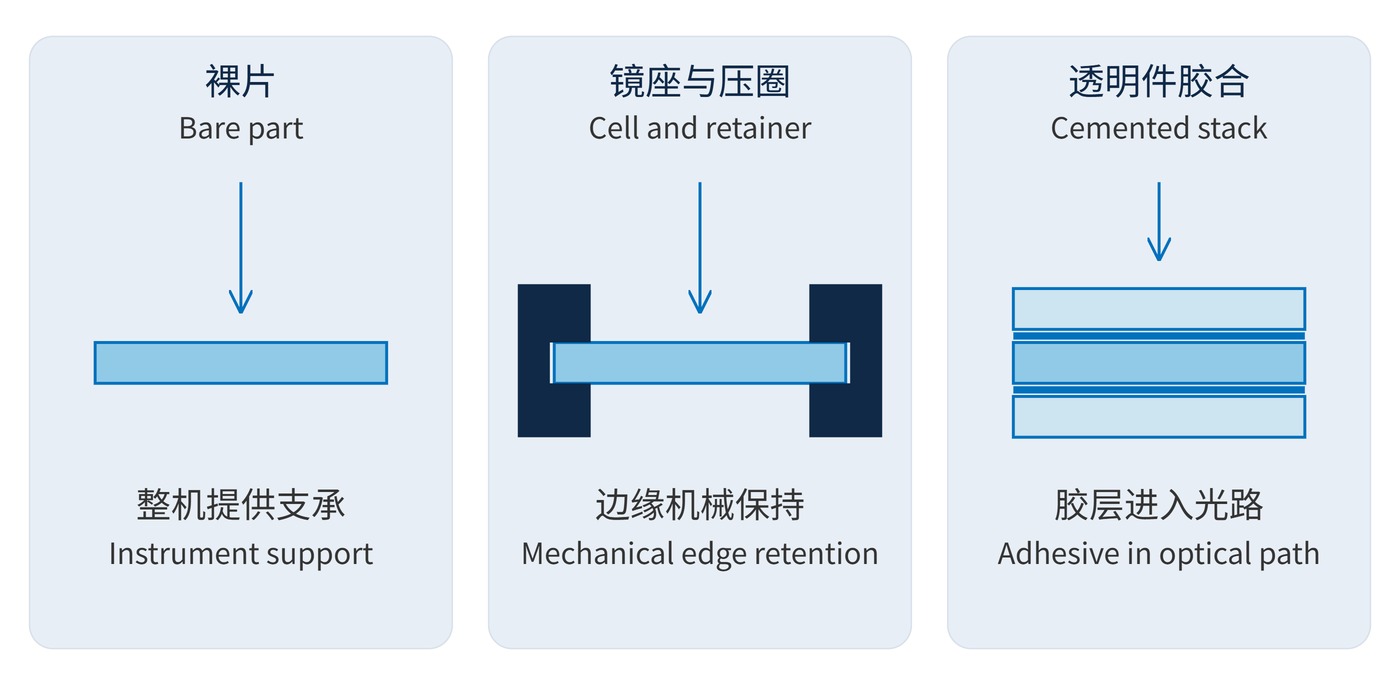
裸片、镜座和胶合,是滤光片接入整机的不同方式。裸片只交付完成加工和镀膜的光学件,由整机结构定位;镜座用台阶、压圈或弹性件保持位置;胶合则借助胶层固定玻璃与玻璃,或固定玻璃与结构件。装配与封装不仅指运输包装,还包括工作时的支承、遮光与环境隔离。
如图 1 所示,三种方式改变的是受力路径和接口,而不是天然对应某种光谱等级。边缘点胶通常不让胶进入光束;通光面胶合则把胶层纳入光路。透明件夹持若保留空气隙,仍是机械夹持,不能仅凭外观称为胶合;封边也不等于气密封装。
首先区分外径与有效通光口径。以外径 25 mm 的圆片为例,若压圈每侧遮住 1.5 mm,理想同心时净开口只有 22 mm;还要扣除偏心、倒边和光束偏移的余量。对准直圆光束,可用下面的几何关系初筛,发散光束应另做光线追迹。
$$D_{mathrm{clear}} \geq \frac{D_{\mathrm{beam}}}{\cos\theta}+2e$$
其中 $D_{\mathrm{beam}}$ 是垂直于传播方向的光束直径,$\theta$ 是相对镜片法线的入射角(AOI),$e$ 为每侧横向余量。若光束直径 18 mm、AOI 为 30°、每侧余量 0.5 mm,所需口径约 21.8 mm;22 mm 开口已很紧,不能再把中心装配误差忽略。
其次检查热膨胀失配。镜座与玻璃自由膨胀时,径向间隙的变化可作一阶估算:
$$\Delta c \approx (\alpha_{\mathrm{mount}}-\alpha_{\mathrm{glass}})r\Delta T$$
$c$ 为单侧径向间隙,$r$ 为近似共同半径,$\alpha$ 为线膨胀系数。假设两者分别为 23 × 10⁻⁶/K 和 7 × 10⁻⁶/K,半径 12.5 mm,降温 60 °C 时,间隙约缩小 12 μm。此式不计算应力;过盈、胶层模量、摩擦和温度梯度都需进一步分析。
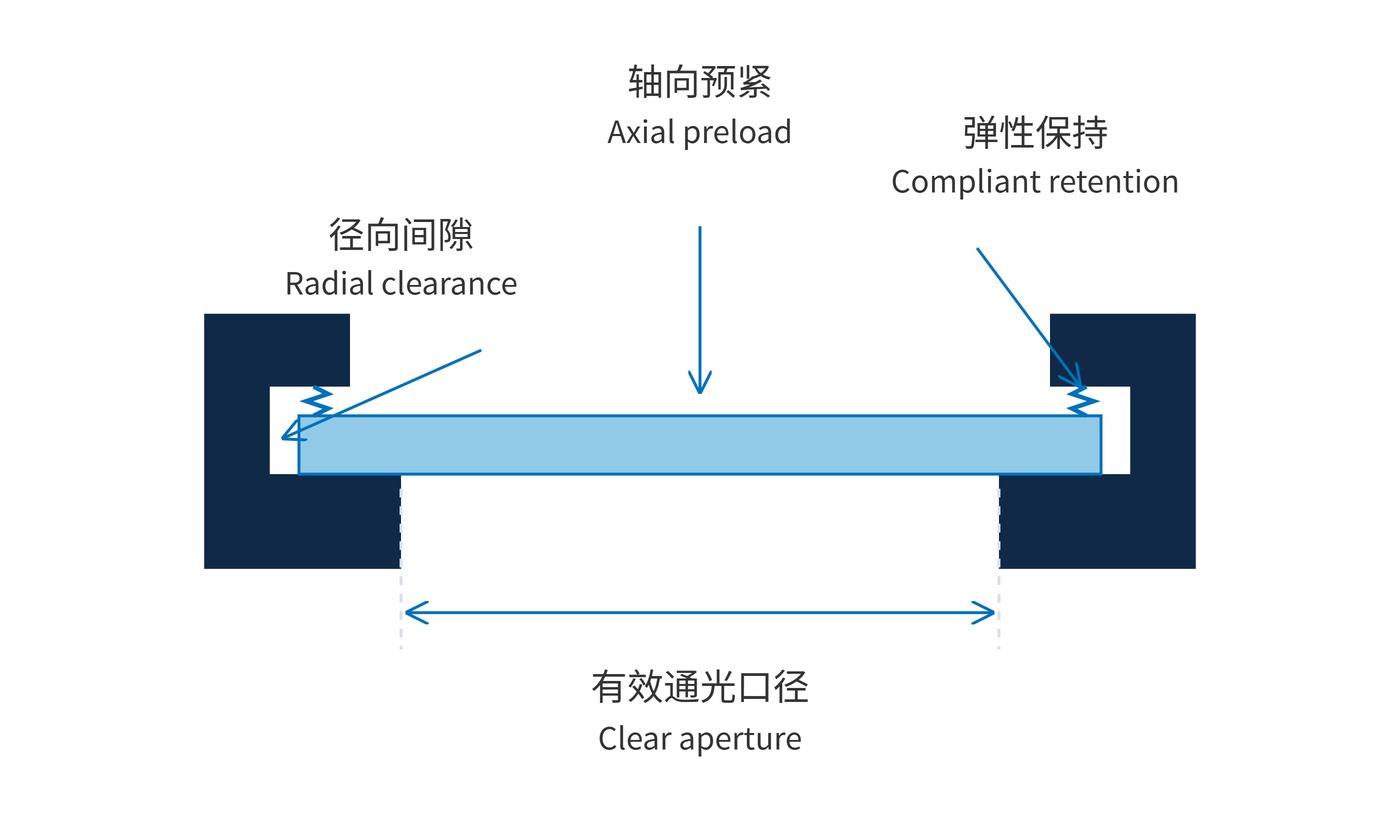
如图 2 所示,径向间隙用于容纳位移,轴向预紧用于保持定位,两者不能互相替代。压得过紧可能使玻璃变形或边缘损伤;过松又会导致振动下跳动。没有适用于全部尺寸的统一压圈扭矩,应以结构试装和装配后光学结果确定。
采购图纸应同时写光学指标与机械接口。例如一片窄带滤光片可提出中心波长(CWL)780 nm、半带宽(FWHM,半高全宽)20 nm、截止深度以光密度(OD)表示为 OD6;这些只是需求示例,还必须给出截止波段、透过率及 AOI 条件,并约定在裸片还是完成装配后检测。
| 方式 | 适用前提 | 图纸与验收重点 |
|---|---|---|
| 裸片 | 整机已有可靠定位与洁净装配能力 | 外形公差、支承区域、方向标记、可接触边缘 |
| 镜座 | 需要重复拆装或明确机械基准 | 净口径、轴向基准、偏心、倾角、保持力 |
| 胶合 | 空间紧凑,且可验证胶材与工艺 | 胶位、胶层厚度、固化条件、气泡与返修边界 |
胶材不能只看“透明”。通光面胶合要核对工作波段透过率、折射率、荧光与老化;边缘粘接也要检查收缩和挥发物。滤光膜若原本按空气界面设计,改为胶接触后不能直接沿用原曲线。优先索取指定胶材、胶厚与固化状态的数据,再验证整件。
建议把装前与装后的光谱、透射波前或成像结果作对照,并在规定温度和振动条件后复测。记录基准面、朝向及测量光束位置,才能区分装夹变化与膜层应力等固有因素。
实验仪器经常换波段,镜座有利于保持朝向和重复定位,但换件后仍需核验倾角。紧凑的机器视觉滤光片组件可用裸片接入现有镜筒,前提是压圈不截光,边缘不把杂散光引向探测器。弱荧光检测中的胶合件则应按实际激发波长评估胶的背景信号。
需要隔离污染的探测窗口可采用透明保护件与滤光片组合,但应明确是留空气隙、边缘粘接还是全面胶合。运输时的独立洁净容器只负责保护;其泡棉或软垫不应未经验证就作为永久定位件。