本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
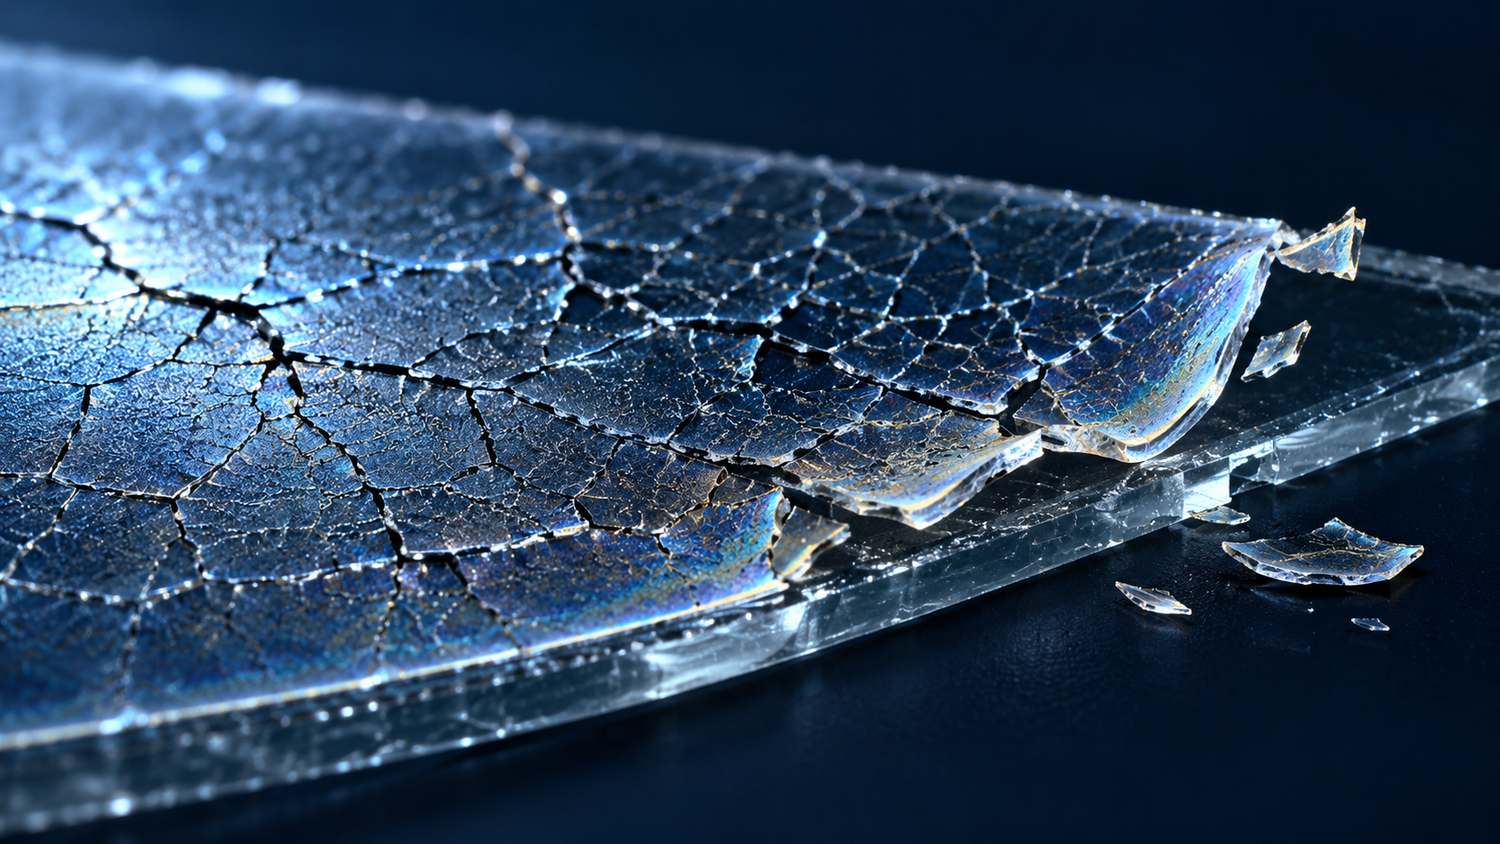
膜层应力是镀膜后仍留在薄膜内的机械应力。薄膜想收缩或伸长,却受到基底及相邻膜层约束,便可能拉裂、起皱或脱层。龟裂通常指相互连接的细密裂纹网络;它不同于擦拭形成的孤立划痕,也不等于玻璃基底已经破碎。
拉应力有利于裂纹张开;压应力可能使已局部脱粘的膜层屈曲、鼓包并继续剥离。如图 1 所示,裂纹与脱层也可能同时出现,不能只凭一张表面照片判定应力正负。裂纹会增加散射,局部脱膜还可能形成漏光通道;失效初期,整片平均透过率未必明显变化。
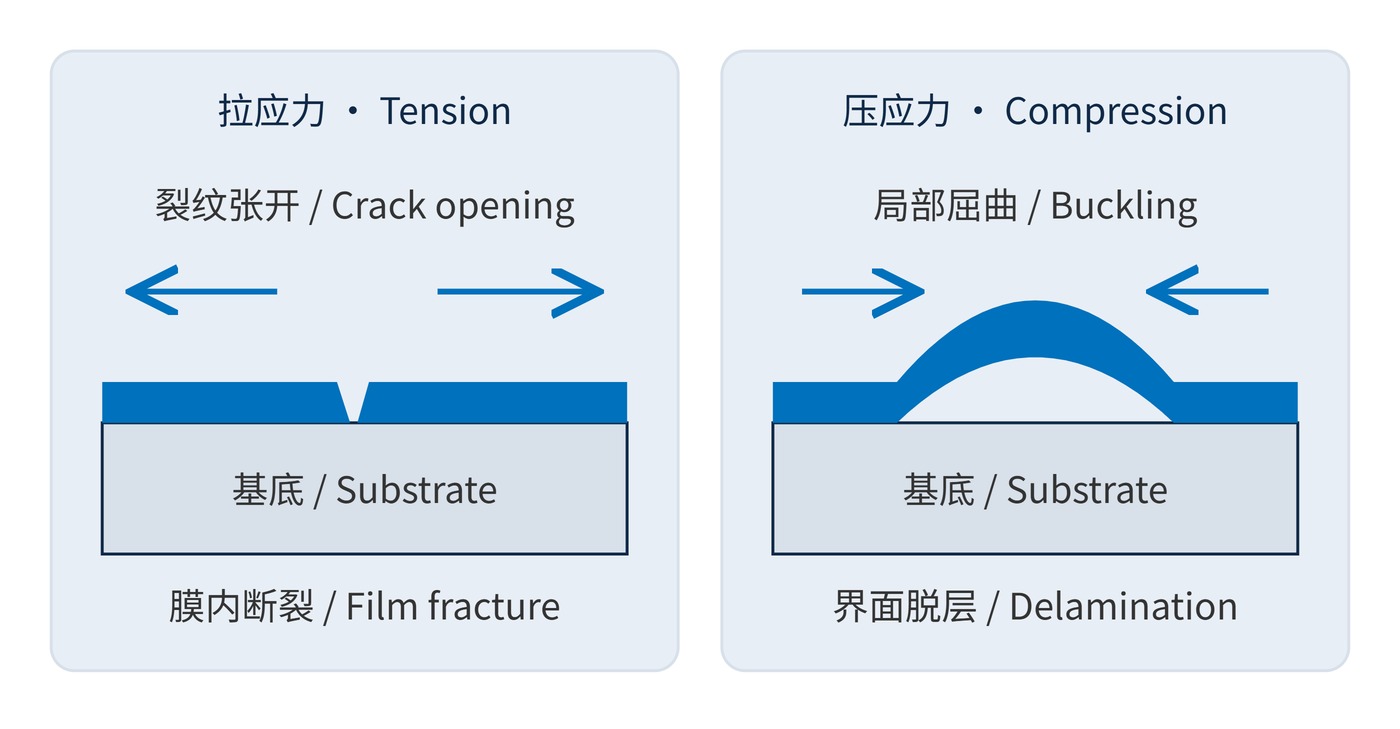
残余应力包含沉积生长产生的本征应力,以及膜层、基底热膨胀不匹配产生的热应力。粒子能量、微结构演化、沉积温度与后处理都会改变结果,不能仅按工艺名称预测应力方向。环境吸附或结构松弛也可能使应力随时间变化。
对弹性、均匀、受厚基底约束的单层薄膜,温度变化引起的面内应力增量可近似写为:
$$\Delta\sigma_{\mathrm{th}}\approx\frac{E_{\mathrm{f}}}{1-\nu_{\mathrm{f}}}(\alpha_{\mathrm{s}}-\alpha_{\mathrm{f}})\Delta T$$
这里拉应力取正;$E_{\mathrm{f}}$ 为膜层杨氏模量,$\nu_{\mathrm{f}}$ 为泊松比,$\alpha$ 为热膨胀系数,下标 s、f 分别代表基底和膜层。若膜层膨胀系数更大,冷却时 $\Delta T<0$,便产生拉应力增量。多层膜各层约束不同,不能把该式当成整套膜系的精确解。
如图 2 所示,可用同批见证片镀前、镀后的曲率变化估算平均应力。Stoney 关系的幅值形式为:
$$|\bar{\sigma}_{\mathrm{f}}|\approx\frac{E_{\mathrm{s}}t_{\mathrm{s}}^2}{6(1-\nu_{\mathrm{s}})t_{\mathrm{f}}}|\Delta\kappa|$$
$t_{\mathrm{s}}$、$t_{\mathrm{f}}$ 为基底厚度与膜系总厚度,$\Delta\kappa$ 为曲率变化;应力方向需按曲率符号约定另行确定。该估算要求膜远薄于基底、小变形及近似均匀的双轴应力。已开裂、双面镀膜或强非均匀样品不能直接套用。
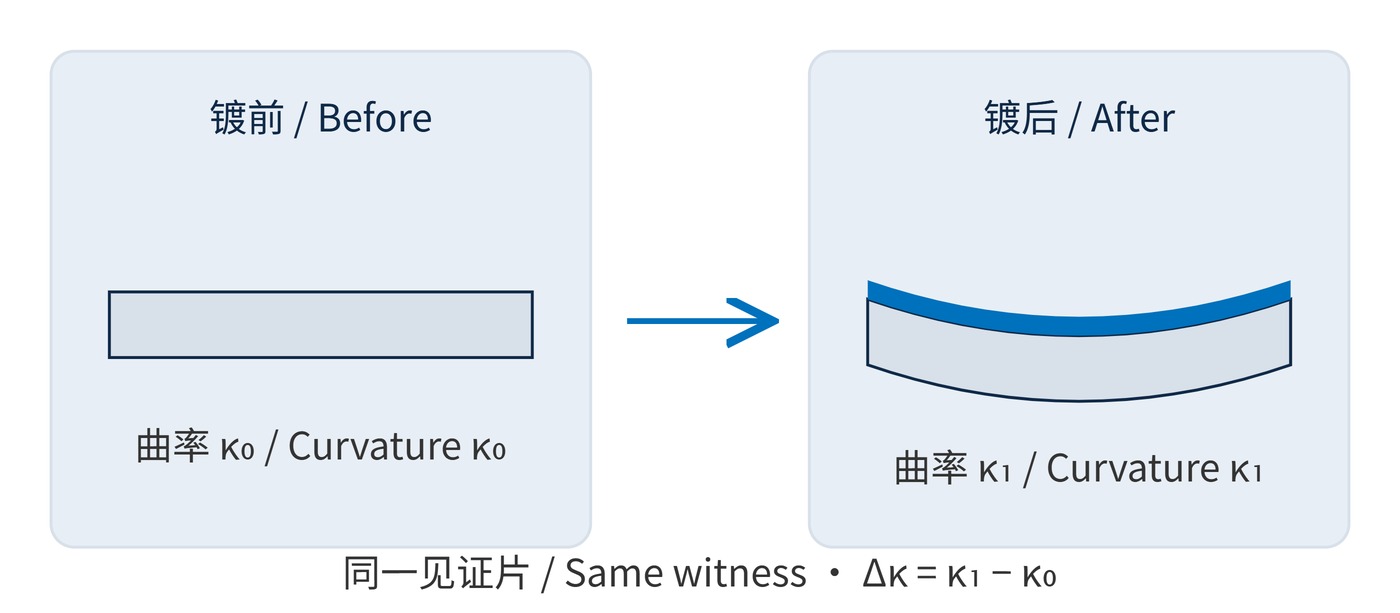
例如取 $E_{\mathrm{s}}=72\,\mathrm{GPa}$、$\nu_{\mathrm{s}}=0.17$、$t_{\mathrm{s}}=1\,\mathrm{mm}$、$t_{\mathrm{f}}=5\,\mathrm{\mu m}$、$|\Delta\kappa|=0.02\,\mathrm{m}^{-1}$,得到约 $58\,\mathrm{MPa}$。这只是演算示例,并非合格限值。是否开裂还取决于膜厚、缺陷、断裂韧性和界面结合;平均应力低,也不保证每层都安全。
采购文件应同时给出基底、厚度、有效口径、装夹方式及温度历程。一个示例光学目标是中心波长(CWL)780 nm、半带宽(FWHM)20 nm、入射角(AOI)0°,以及 400–700 nm 的光密度(OD)不低于 6。它们不能代替机械可靠性要求;这里 FWHM 指半高全宽。
| 检查项 | 需要约定的内容 |
|---|---|
| 外观与位置 | 有效口径内是否允许裂纹、鼓包、脱膜;照明、放大倍率与边缘排除区 |
| 应力与面型 | 见证片材料和厚度、膜厚、曲率测法;成品面型变化限值 |
| 环境与装配 | 温度上下限、升降温速率、驻留时间、循环数及装夹预紧力 |
| 光学复测 | 同一口径与位置复测通带、阻带和散射,记录仪器检测下限 |
例如可讨论 −20 至 80 °C、2 °C/min、端点驻留 30 min、20 次循环,但必须说明驻留从样品温度稳定后计时。这是验证方案示例,需按实际寿命与热惯性调整,并非所有滤光片的通用等级。OD6 的复测还需确认仪器动态范围足够。
窄带成像系统中,厚膜系与薄基底组合尤其需要关注面型变化;高截止荧光系统则要防止裂纹或针孔造成局部杂散光。经历反复冷热循环的户外传感器,应在代表性装夹状态下检查,而不只测试自由放置的样片。
如图 3 所示,排查从记录裂纹位置开始:若总在夹持区起裂,优先检查装配载荷;若同炉见证片也出现异常曲率,追溯沉积与冷却记录;若仅边缘脱层,应检查污染、倒边损伤和覆盖边界。保留未清洗失效片,避免擦拭破坏证据。
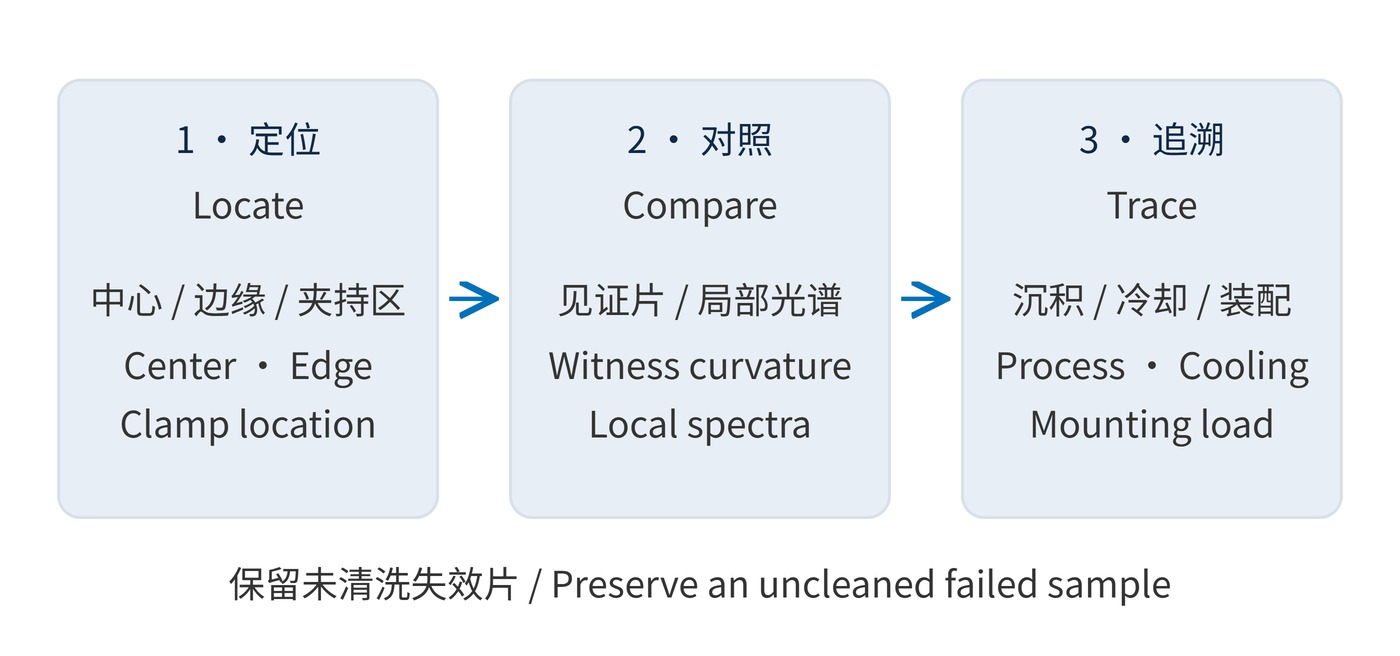
最终应把显微外观、曲率记录和同位置光学数据联系起来。表面没有可见龟裂只说明当前观察条件下未发现裂纹,不能替代经过约定环境历程后的复验。
技术参考:PMC 收录的《多层红外薄膜内应力预测与测量》研究,以及 Springer 上关于脆性薄膜开裂、脱层与屈曲相互作用的研究论文。