本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
滤光片切割的任务,是把镀膜母片分成可装配的零件,同时保住有效光学区域。这里比较金刚石划片、激光切割和精雕,不展开尺寸公差或倒角设计。判断依据是崩边宽度、热影响区、最小切宽、异形孔能力,以及每件合格品的成本。
本文的金刚石划片指薄金刚石刀片切入玻璃,不是划线后掰断;精雕指金刚石磨头数控磨削轮廓。激光则须注明烧蚀去除,还是内部改性后分离。后者不一定形成传统切缝,也不一定能直接完成封闭孔,不能只凭“非接触”判断结果。
如图 1 所示,刀片由磨粒去除材料,入口和出口都可能产生脆性崩裂;精雕沿轮廓多次磨削,留下刀纹,也可能产生局部缺口。激光烧蚀可能留下重沉积、锥度和热损伤;超短脉冲能抑制热扩散,但重复扫描的热积累及膜层吸收仍须验证。内部改性路线还涉及裂纹引导与后续分离。
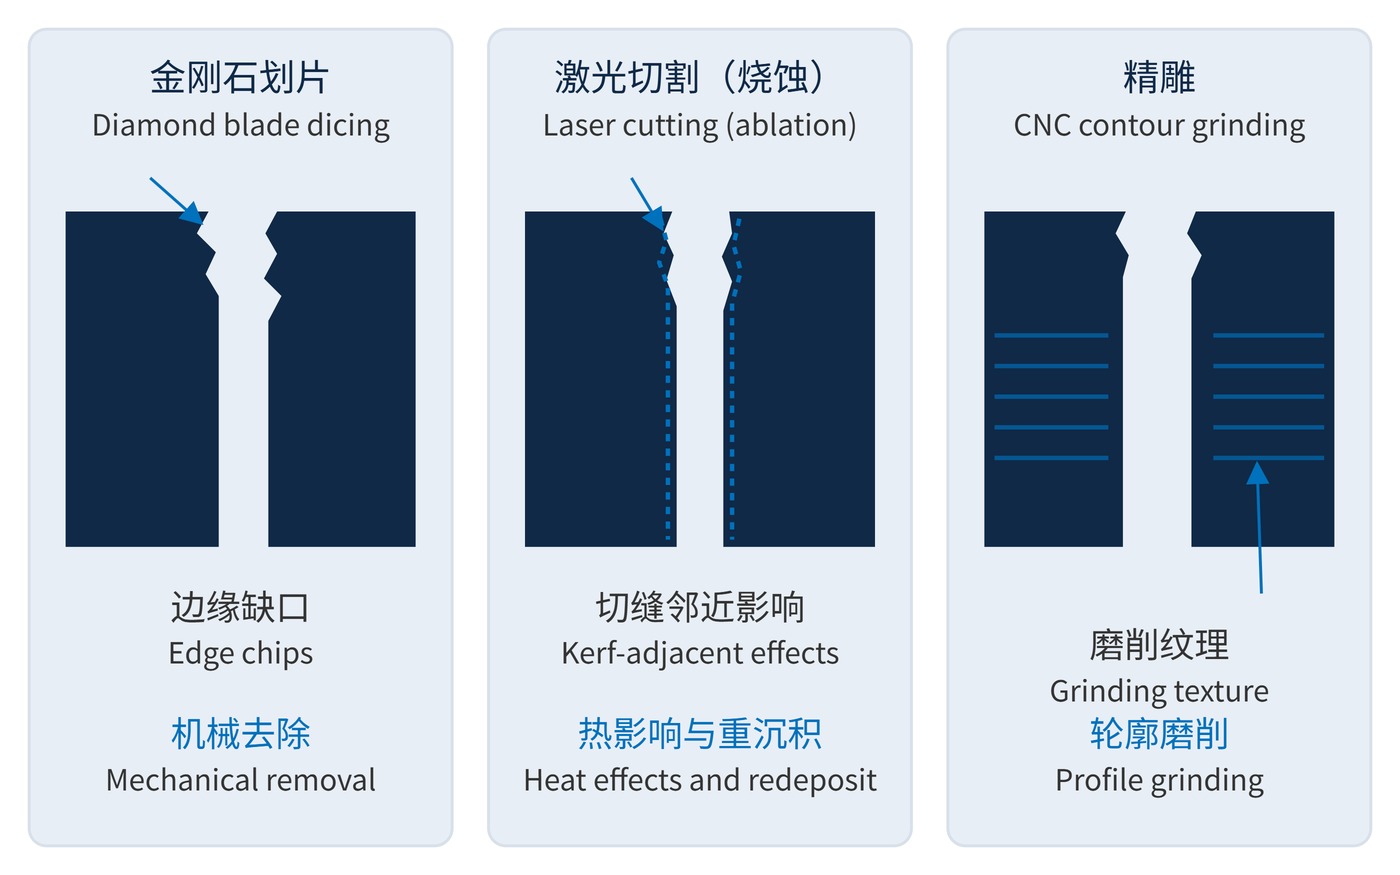
图 1 采用相同观察尺度,但缺陷形状与宽度仅用于解释机制,不代表实测排名。激光栏以烧蚀路线为例,不代表全部激光工艺。超短脉冲抑制热损伤的机理可参阅薄玻璃激光微加工技术说明,其中的结果不能直接移作镀膜滤光片的保证值。
崩边宽度应从名义成品边界向内测最大缺口,并分别记录正反面;热影响区(HAZ)则需注明用显微形貌、偏光应力还是膜层性能变化界定。切缝宽度是去除材料的横向宽度,最小成品条宽还受剩余强度、夹持及搬运限制,两者不可混用。
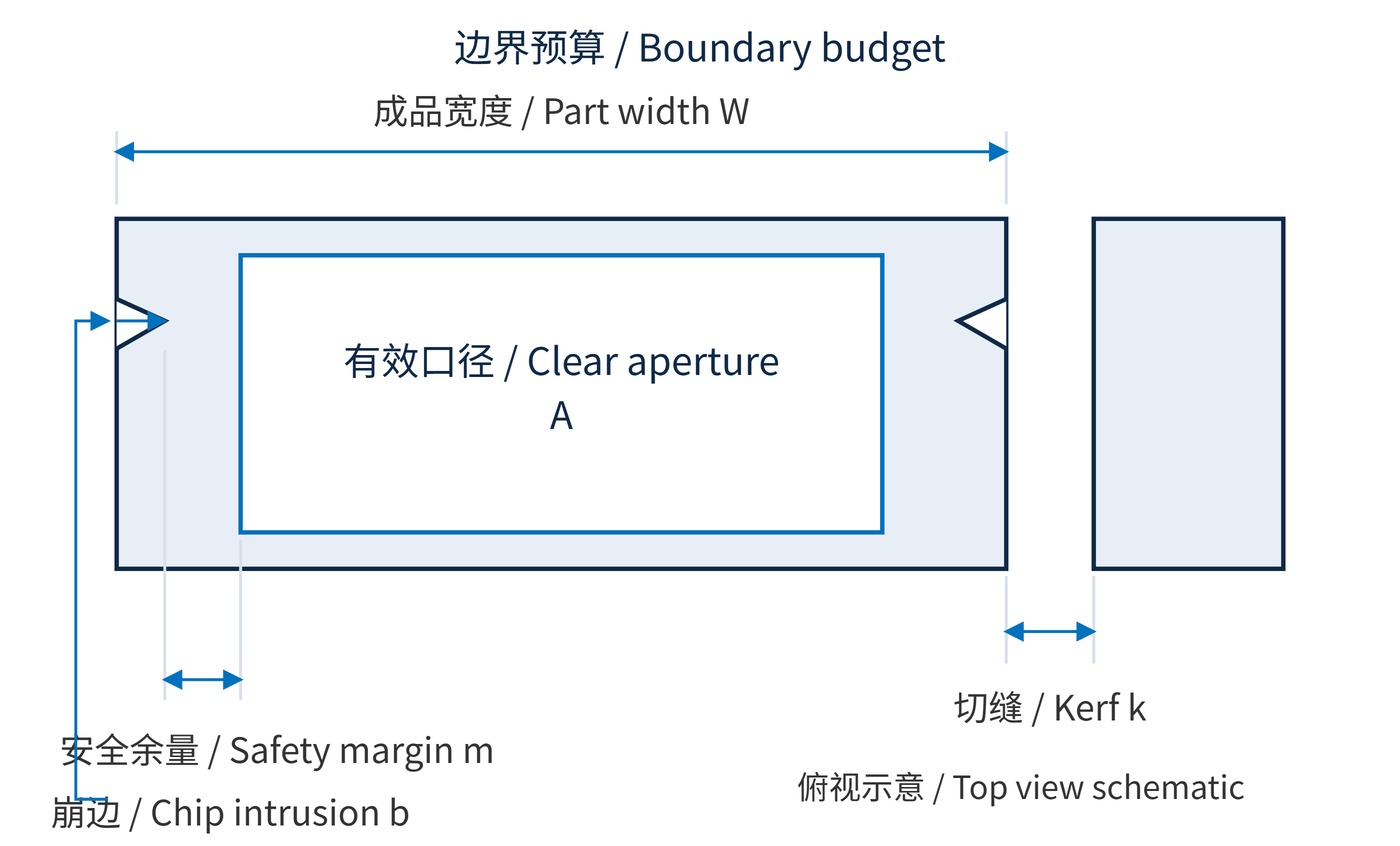
如图 2 所示,设名义成品宽度为 $W$、两侧最大崩边侵入量均为 $b$、额外安全余量为 $m$,居中有效口径宽度 $A$ 应满足:
$$A \leq W-2(b+m)$$
例如 $W=10\,\mathrm{mm}$、$b=0.05\,\mathrm{mm}$、$m=0.10\,\mathrm{mm}$,则 $A\leq9.70\,\mathrm{mm}$。这是边界预算示例,不是设备能力值;若裂纹或膜层剥离超出崩边,需按更大的损伤范围重算。
询价先固定材料、厚度、镀膜面、外形、孔位和批量。例如以厚度 0.5 mm、外形 10 mm × 10 mm 的镀膜玻璃为同一试切对象,约定双面最大崩边不超过 50 μm、有效口径 9.5 mm,再让各路线提交实测。这里的尺寸与限值都是评估条件,不是普遍推荐规格。外形验收可与切割公差与外形精度分别列项。
| 工艺 | 崩边与热影响 | 切宽与异形孔 | 适用场景及成本驱动 |
|---|---|---|---|
| 金刚石划片 | 关注出口崩边、磨粒及膜层剥离;通常以机械损伤为主 | 切宽受刀片与摆动影响;适合直线,不适合直接加工封闭异形孔 | 矩形阵列、重复批量;排版效率高,刀耗和良率决定成本 |
| 激光切割 | 烧蚀需查热影响和重沉积;内部改性需查分离裂纹 | 可做窄路径与复杂轮廓;闭孔需确认贯穿、分离及废料取出方法 | 细窄结构、复杂轮廓;扫描次数、厚度和后处理影响节拍 |
| 精雕 | 关注刀纹、崩边和亚表面损伤;冷却与支撑影响结果 | 槽宽受磨头直径限制,内角必须留圆角;适合轮廓和孔加工 | 圆片、台阶及较大异形孔;换刀、装夹和磨削路径增加工时 |
最小切宽不能脱离厚度和工艺路线给统一数字。要求供应方同时报告实际切缝、最窄完好条带、孔的最小内圆角,以及清洗后的双面缺陷图。精雕的小磨头不等于能无限缩小孔径;激光能走出轮廓也不等于孔内废料能安全脱离。
成本应按合格交付数量计算。设 $C_{\mathrm{setup}}$ 为准备费用、$N$ 为投入数量、$c_{\mathrm{run}}$ 为每件加工及后处理费、$Y$ 为合格率,则简化模型为:
$$c_{\mathrm{good}}=\frac{C_{\mathrm{setup}}+Nc_{\mathrm{run}}}{NY}$$
模型未计母片成本;比较报价时应再加入相同口径的材料、排版损耗和检验费用。低报价若伴随较低良率,合格品单价可能反而更高。
批量矩形机器视觉滤片,边缘位于镜座遮挡区时,划片常有成本优势。微型探头中的窄条、绕避结构或小孔,可先试激光,但要检查薄弱连接处是否在清洗后断裂。圆片、带定位缺口或需圆角内孔的零件,精雕通常便于控制轮廓。
镀膜后切割需使用同膜系样片,不能拿裸玻璃试切结果替代。胶合件还须评估胶层对冷却液和激光吸收的响应。切后检验至少包含双面边缘、孔壁、清洁度与有效口径内的光学性能,不能只交一张外观照片。
“激光没有崩边”“超短脉冲完全无热影响”“精雕一定更便宜”都不是通用结论。比较必须保持材料、厚度、膜层和验收条件一致;局部缺口小,也不能排除更深裂纹。后续磨边能否去除损伤,应通过截面或适当强度试验确认。
当零件是直边矩形、无需封闭异形孔,切缝损耗可接受,实测崩边及裂纹留在有效口径之外,且清洗、装配后的良率稳定时,常规金刚石划片就够用。只有这些条件不满足,或排版与总成本核算显示其他路线更优时,才有充分理由更换工艺。