本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
批量生产的良率控制,是在既定规格下,减少同一镀膜批次内由位置、沉积过程和后续加工引入的不合格。它既看有多少片一次做对,也追问损失在哪一步发生。平均光谱合格,不能说明整盘工件都处于可用窗口。
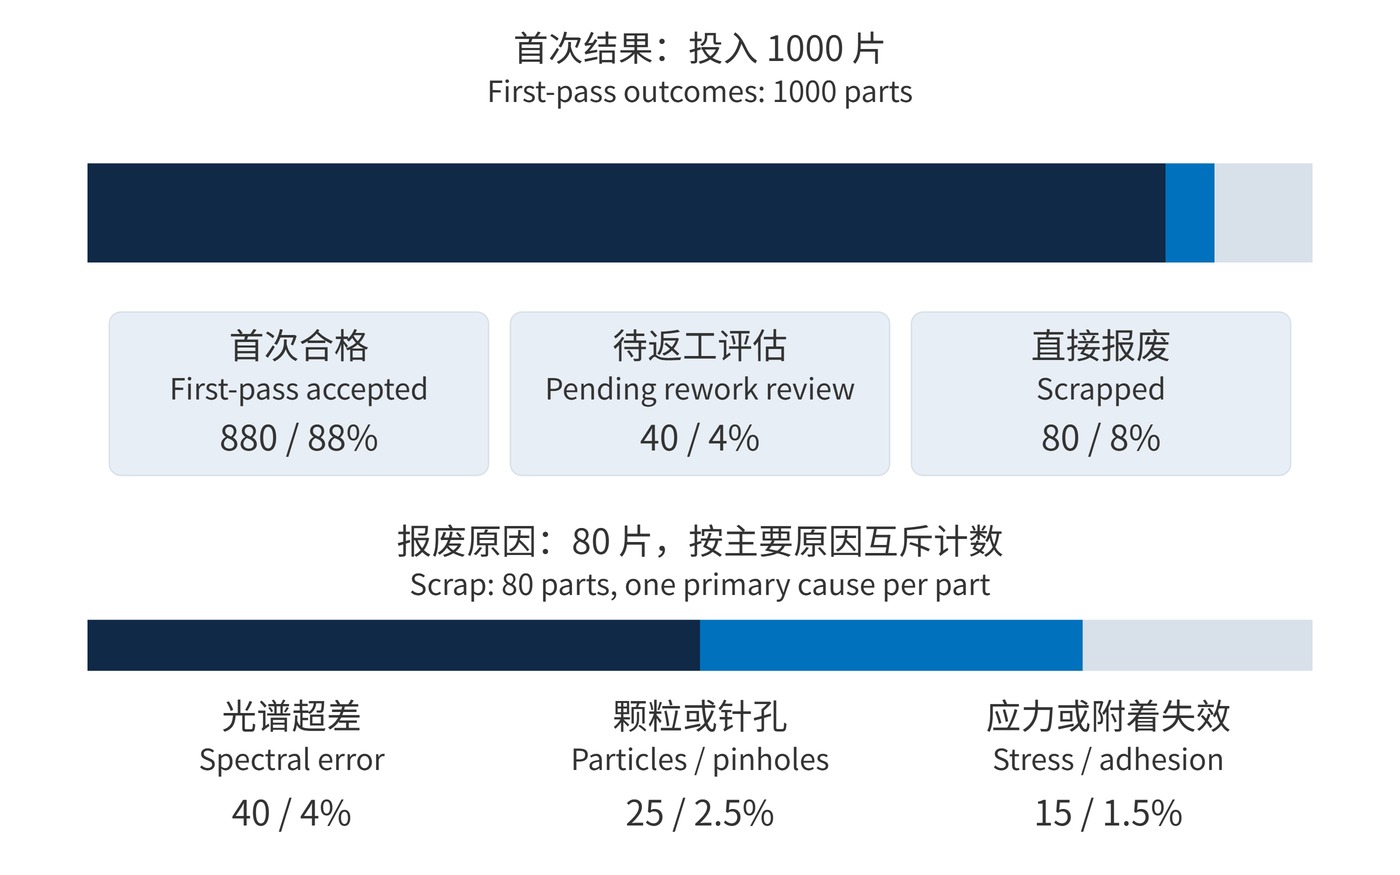
一次通过率以首次完成规定工序、无需返工的合格数量为分子;返工后合格率另列。分母须固定为本次投入数量,陪镀片与试验片单独登记。以下用投入 1000 片的虚构算例说明,数字不代表任何工厂实绩。
$$Y_{\mathrm{FP}}=\frac{N_{\mathrm{first\ pass}}}{N_{\mathrm{input}}}\times100\%$$
如图 1 所示,首次合格 880 片,待评估返工 40 片,直接报废 80 片,一次通过率为 88%。若其中 30 片返工成功,累计合格率才变为 91%。把两者混报,会掩盖额外的机时、耗材与交期风险。
以中心波长(CWL)780 nm、半带宽(FWHM)20 nm 的滤光片为例,可约定 CWL 为 780±1 nm,峰值透过率不低于 90%,指定阻带 400–700 nm 内光密度(OD)不低于 6。参数必须在相同入射角(AOI)0°、温度 23±2 °C 和约定有效口径下比较;这些只是教学规格。
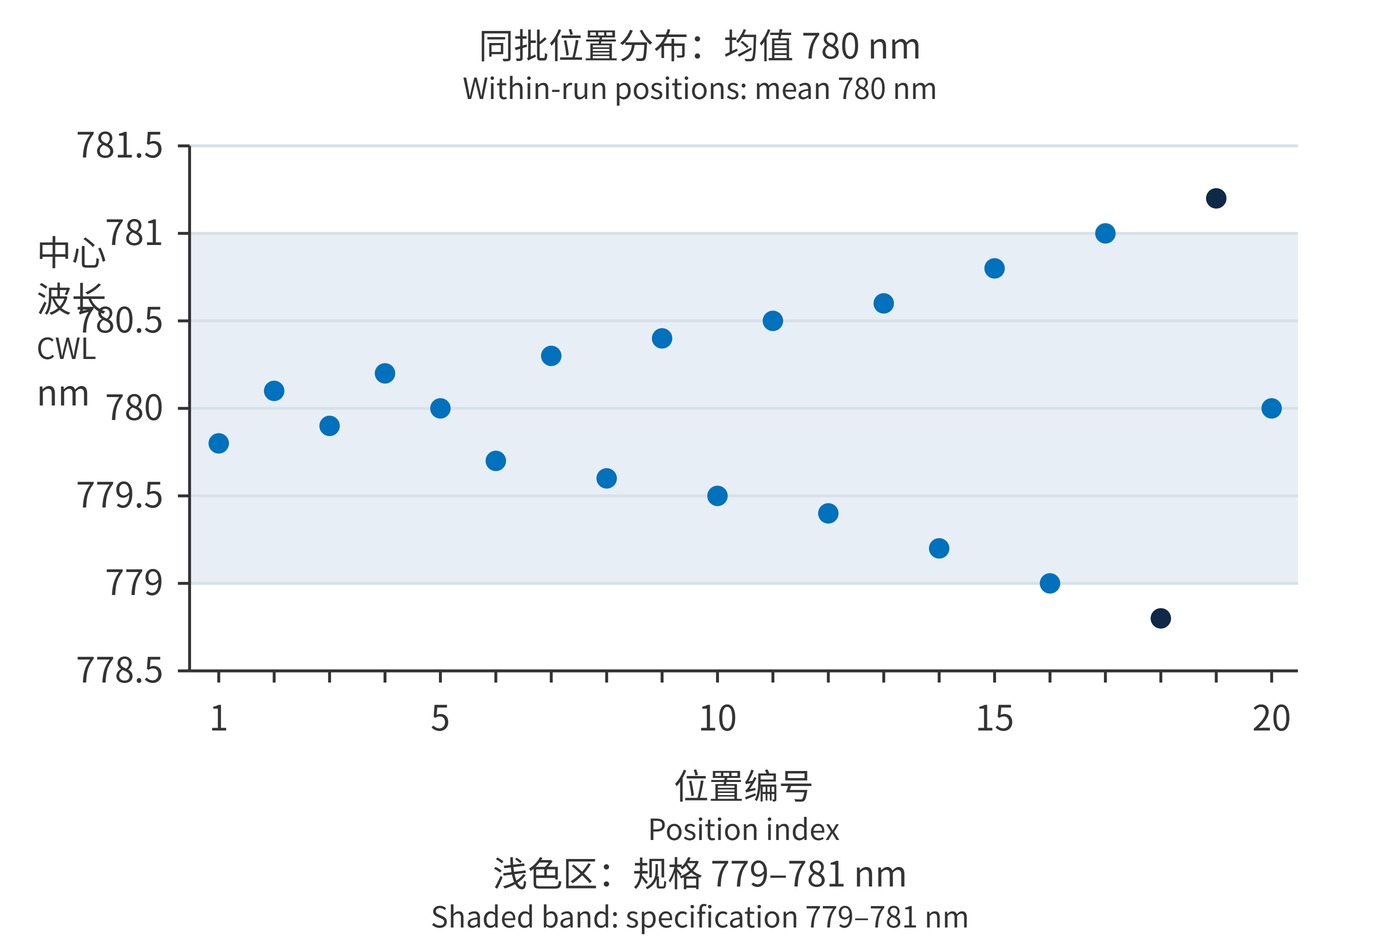
同一炉内应保留工件位置编码,分别记录盘中心、中环、外环及不同方位的 CWL。整体偏移提示共同的光学厚度或监控终点偏差;中心与边缘分离则优先追查夹具、遮板、旋转与沉积分布。相关机理见膜层厚度控制,但调参不能只依据全盘平均值。
如图 2 所示,均值恰好为 780 nm 的数据仍有超差尾部。图中位置组不是时间子组,不能直接拿来设置时间控制图。对混合位置分布强行拟合单一正态分布,也会低估某些位置的损失。
稳定过程可用过程能力指数描述规格余量:
$$C_{\mathrm{pk}}=\min\left(\frac{\mathrm{USL}-\mu}{3\sigma_{\mathrm{within}}},\frac{\mu-\mathrm{LSL}}{3\sigma_{\mathrm{within}}}\right)$$
其中 USL、LSL 是规格上下限。若均值为 780.2 nm,合理子组内标准差为 0.2 nm,上式得到 1.33。这个数值以过程稳定、分组合理和量测误差可控为前提,不能从一次位置抽样直接推算长期良率;能力评价的前提见 NIST 过程能力说明。
统计过程控制(SPC)要对准可干预的变量。先核对量测重复性与监控片对实际工件的代表性,再为不同夹具位置建立基线。控制限来自稳定过程数据,规格限来自功能要求,二者不能互换。
| 工序节点 | 记录与管控量 | 异常后的动作 |
|---|---|---|
| 装载与预热 | 位置编码、基底温度、真空稳定时间 | 未达工艺窗口先不启动沉积 |
| 沉积进行中 | 沉积速率、监控终点残差、氧分压 | 按预设规则暂停或终止,保留层序记录 |
| 冷却与卸载 | 见证片 CWL、工件位置差、应力迹象 | 隔离受影响区域,关联过程日志 |
| 切割与转序 | 新增崩边、划伤、有效面积损失 | 区分镀膜损失与加工新增损失 |
连续速率数据可按固定时间窗组成合理子组,用均值与极差图监视中心及波动;单个终点残差可考虑单值与移动极差图。不能把强自相关的高频采样当作独立点。触发越界或预设趋势规则后,应隔离受影响工件、查因并验证纠正效果,不能移动控制限消除报警。
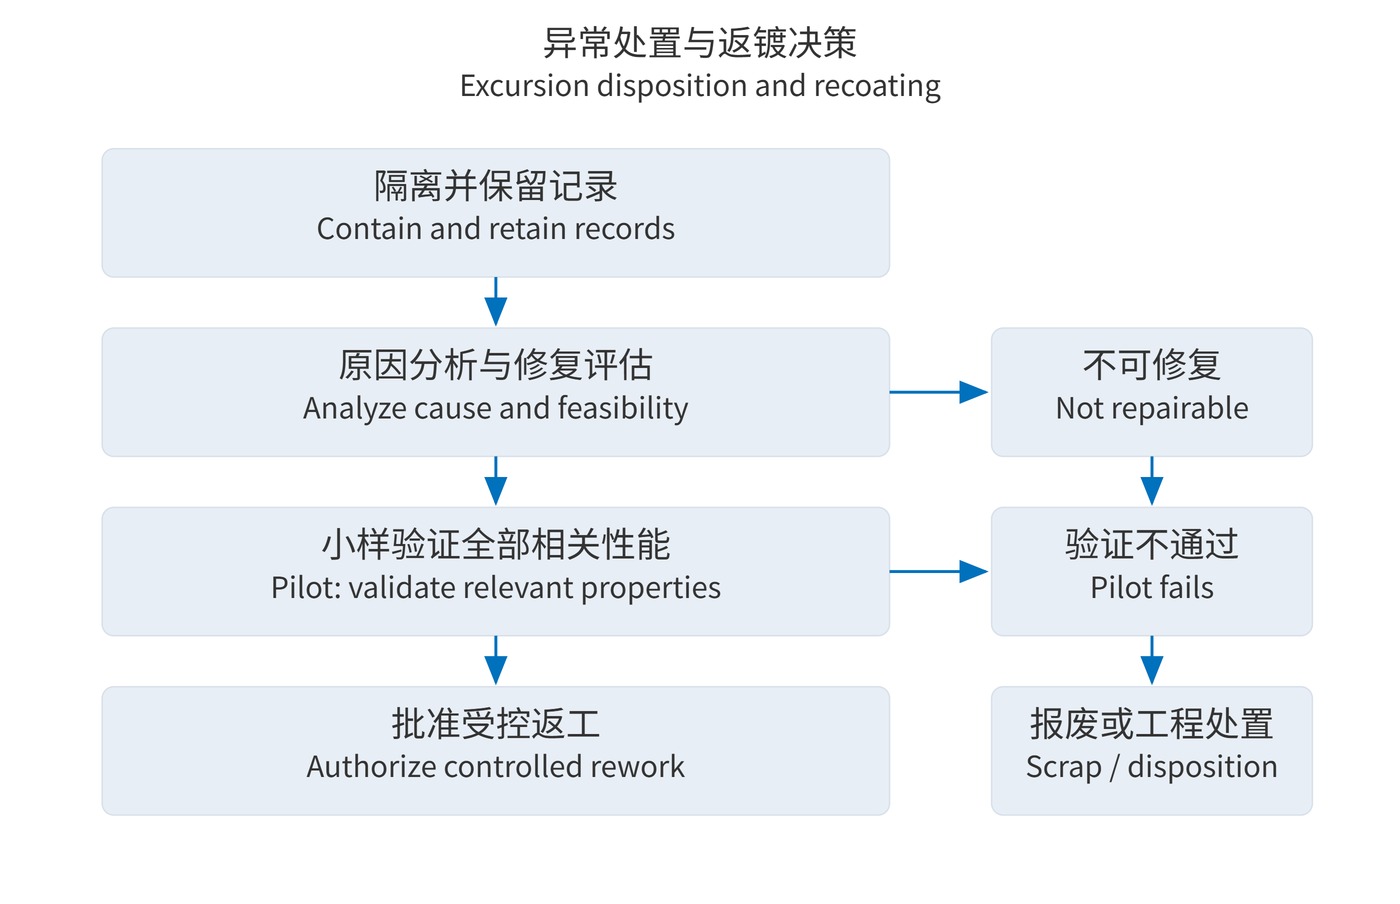
返镀需先区分可剥膜重做、可验证的补层修正和不可恢复缺陷。如图 3 所示,只有基底、面型及去膜工艺均允许,才进入小样验证。CWL 偏移不意味着加一层就能修复整个通带;龟裂、附着失效和深划伤应优先判定损伤范围。
对窄带滤光片,位置相关的 CWL 超差可能先消耗良率;对弱信号系统,针孔与阻带泄漏可能更关键。损失台账应按主要失效原因互斥计数,同时保留次要缺陷标签,避免一片同时记入多个报废项。
图 1 将 80 片报废拆为光谱超差 40 片、颗粒或针孔 25 片、应力或附着失效 15 片。排序后还要结合受影响面积、纠正成本和复发风险决定行动。另有 40 片处于返工评估中,不能提前当作报废,也不能提前算作合格。
只报最终合格率、只看平均 CWL、把所有缺陷归给镀膜,都会让改进方向失真。返工件应保留原始位置、失效代码、去膜次数与累计热历史;返工后重新满足光谱要求,也不自动证明附着力、应力和耐久性恢复。
真正可持续的闭环,是把一次通过率、分项损失和异常处置关联到同一批工件的制造记录。只有纠正动作降低了原有失效机制,并且未引入新的可靠性风险,良率提升才有工程意义。