本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
滤光片的切割公差,是外径、边长等尺寸相对公称值允许的变动范围;外形精度还涉及圆度、直线度、垂直度以及轮廓相对基准的位置。公差描述允许范围,实际偏差描述某件产品的结果,两者不能混用。本文讨论成品的几何边界与验收约定,不展开切割和磨边工艺。
例如边长 20.00 ±0.05 mm,尺寸下限为 19.95 mm,上限为 20.05 mm,总公差为 0.10 mm。若装配只担心玻璃过大,也可考虑 20.00 mm、上偏差 0 mm、下偏差 −0.10 mm;但这会增加最大间隙,不能直接替换对称公差。
如图 1 所示,轮廓带表达实际边缘被允许放在哪里。它是概念示意,并不表示一条边长标注就自动约束整圈轮廓;尺寸、形状与位置要求应分别在图纸上明确。
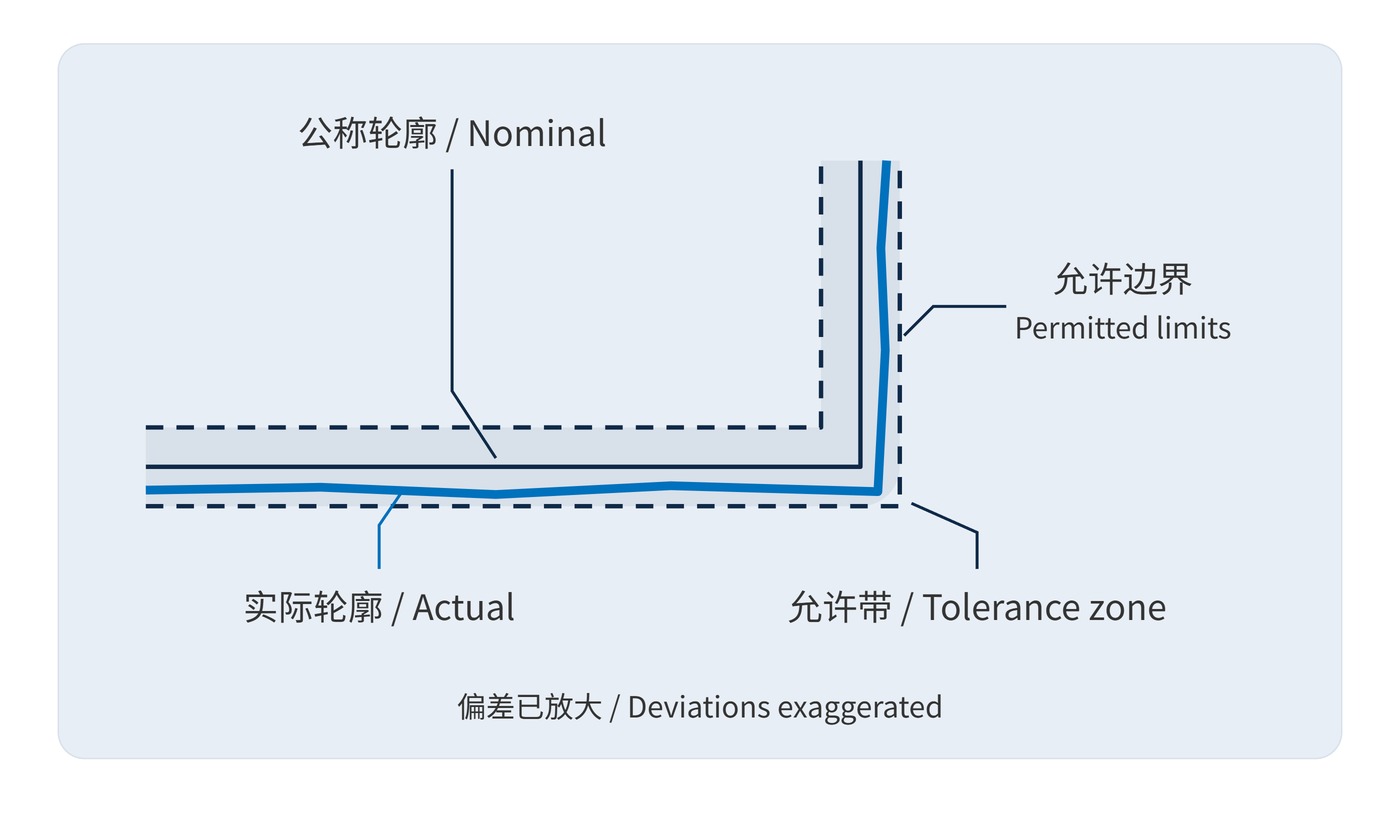
圆片需要说明外径与圆度,矩形片需要长、宽及必要的直线度、相邻边垂直度;带缺口或定位边的异形片还要定义基准和位置。倒角会改变可见边界,测量应针对约定的实体边缘,不能把倒角后的透光轮廓当作外形尺寸。有效通光口径则另行标注。
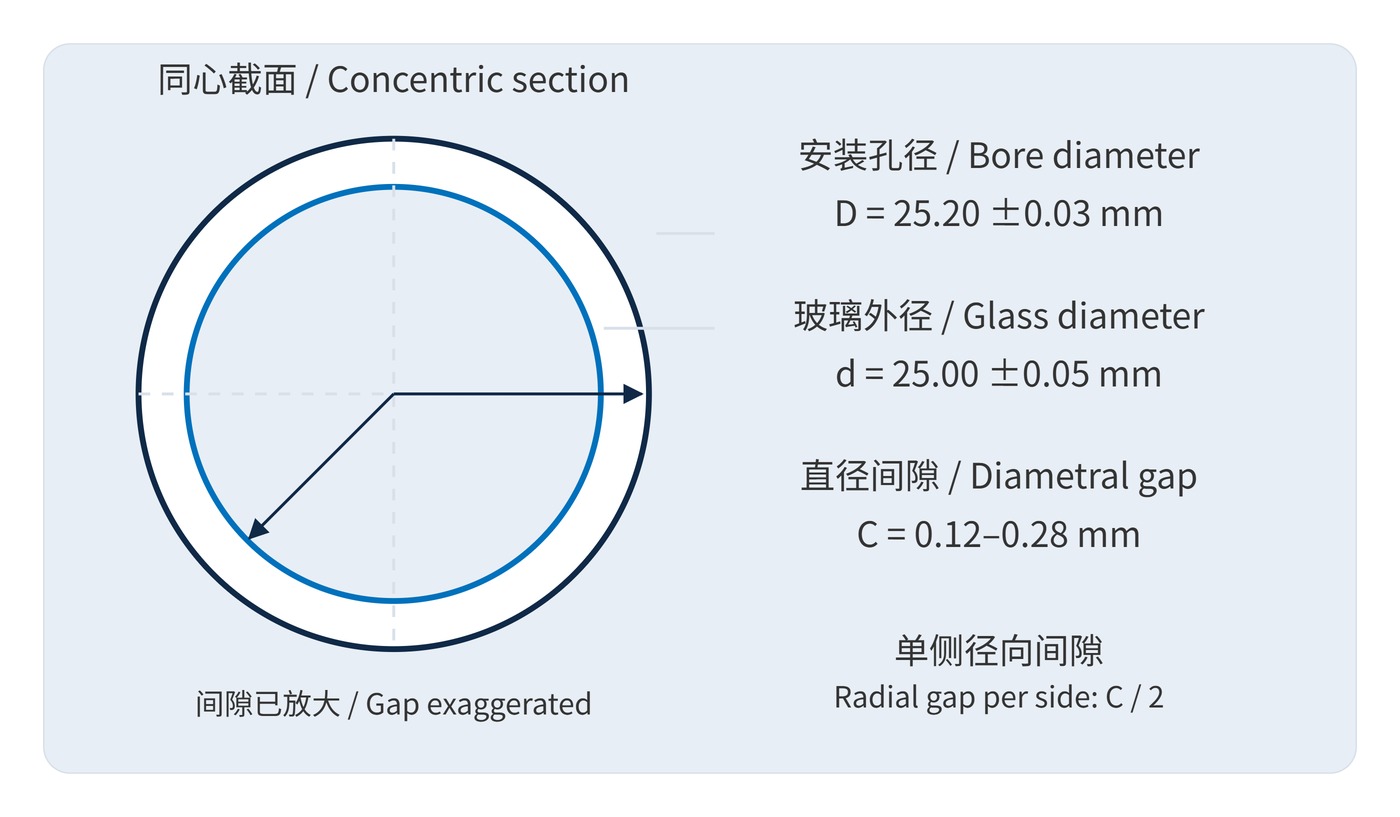
设安装孔径为 $D$、玻璃外径为 $d$,忽略形状误差和温差时,最不利直径间隙为:
$$C_{\min}=D_{\min}-d_{\max},\qquad C_{\max}=D_{\max}-d_{\min}$$
取孔径 25.20 ±0.03 mm、玻璃外径 25.00 ±0.05 mm,可得直径间隙 0.12–0.28 mm;理想同心状态下,单侧径向间隙为其一半,即 0.06–0.14 mm。如图 2 所示,尺寸应成对核算。这些数值仅为算例,不代表通用加工能力;胶层、密封件和偏心会改变实际可用空间。
尺寸合格也不等于光谱合格。例如中心波长(CWL)780 nm、半带宽(FWHM,此处指半高全宽)20 nm、光密度(OD)6 的滤光片,仍须单独规定光谱检测范围与入射角(AOI),不能从外径精度推断这些性能。
先列出必须装入的空间、定位方式和有效通光区,再将允许的总变动量分给玻璃与镜座。若采用最坏情况设计,应同时考虑形状误差、热胀冷缩和装配偏心;仅用均方根叠加,不能保证所有极限组合都能装入。
| 图纸项目 | 应明确的内容 | 验收关注点 |
|---|---|---|
| 外径或长宽 | 公称值、上下偏差,单位 mm | 测量方向与取点规则 |
| 形状与定位 | 圆度、垂直度或轮廓要求及基准 | 避免局部尺寸掩盖外凸 |
| 边缘与通光区 | 倒角边界、缺口、有效口径 | 机械包络与光学区域分开 |
| 检测约定 | 温度、设备、判定规则 | 临界结果如何处置 |
影像测量适合读取平面轮廓,但透明边缘、反光膜层和照明方式会影响边缘识别;接触测量则应控制测力并避开倒角。双方应约定测量截面、多个方向的取值方法及报告内容。尺寸测量通常以 20 °C 为参考温度,温度与测量不确定度的关系可参照NIST 尺寸计量说明。
若双方约定采用保守的保护带判定,测得值 $x$ 与扩展不确定度 $U$ 可按下式检查,其中 $L$、$H$ 分别为尺寸下限和上限:
$$x-U\geq L,\qquad x+U\leq H$$
例如 19.95–20.05 mm 的要求下,测得 20.047 mm、$U=0.008\,\mathrm{mm}$,不满足该接受条件,需按约定复测或处置;这不等于已经证明零件超差。保护带是双方选择的判定规则,并非所有订单默认适用。
机器视觉镜头前的机器视觉滤光片,常需在装配间隙与偏心遮挡之间分配余量。紧配并不天然更稳,玻璃受到夹紧力后可能产生应力;应由定位结构承担定位,预留合理的固定与温度变化空间。
多片滤光片装入同一轮盘时,应统一定位边和测量基准,分别检查最大外形是否干涉、最小外形是否导致松动,以及光束在极限偏心位置是否仍落在有效口径内。异形件尤其不能只凭长宽两个数字验收。
可执行的外形规格应同时回答:允许多大、相对哪里、测量哪里,以及临界结果如何判定。只有这些边界一致,尺寸报告才能支持装配决策。