本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
研磨抛光保证表面平整度,靠的是受控去除材料与反复测量,而不是把玻璃擦亮。平整度描述指定口径内表面偏离理想平面的程度;粗糙度描述更细小的纹理。镜面般明亮的表面,仍可能存在整体弯曲、局部高点或塌边。
研磨先建立几何形状和厚度,并通过逐级减小磨料粒径降低前道损伤;抛光再去除残余损伤、降低粗糙度并修正面形。两者任务相互衔接,不能把粗磨留下的深裂纹全部交给长时间抛光解决。本文关注加工怎样达到目标,数值含义可结合表面平整度的验收口径理解。
抛光的常用经验模型是 Preston 关系。局部去除深度 $h$ 随压力 $p$、相对速度 $v$ 和时间 $t$ 增加;系数 $k$ 取决于材料、抛光液、抛光垫及工艺状态,不是跨材料通用常数。
$$h(x,y)=k\int_0^t p(x,y,\tau)v(x,y,\tau)\,\mathrm{d}\tau$$
在 SI 单位下,$h$ 用 $\mathrm{m}$,$p$ 用 $\mathrm{Pa}$,$v$ 用 $\mathrm{m/s}$,$t$ 用 $\mathrm{s}$。提高压力虽能加快去除,也可能使薄片弹性变形、改变接触区,因而不能把模型理解为“压力越大越好”。
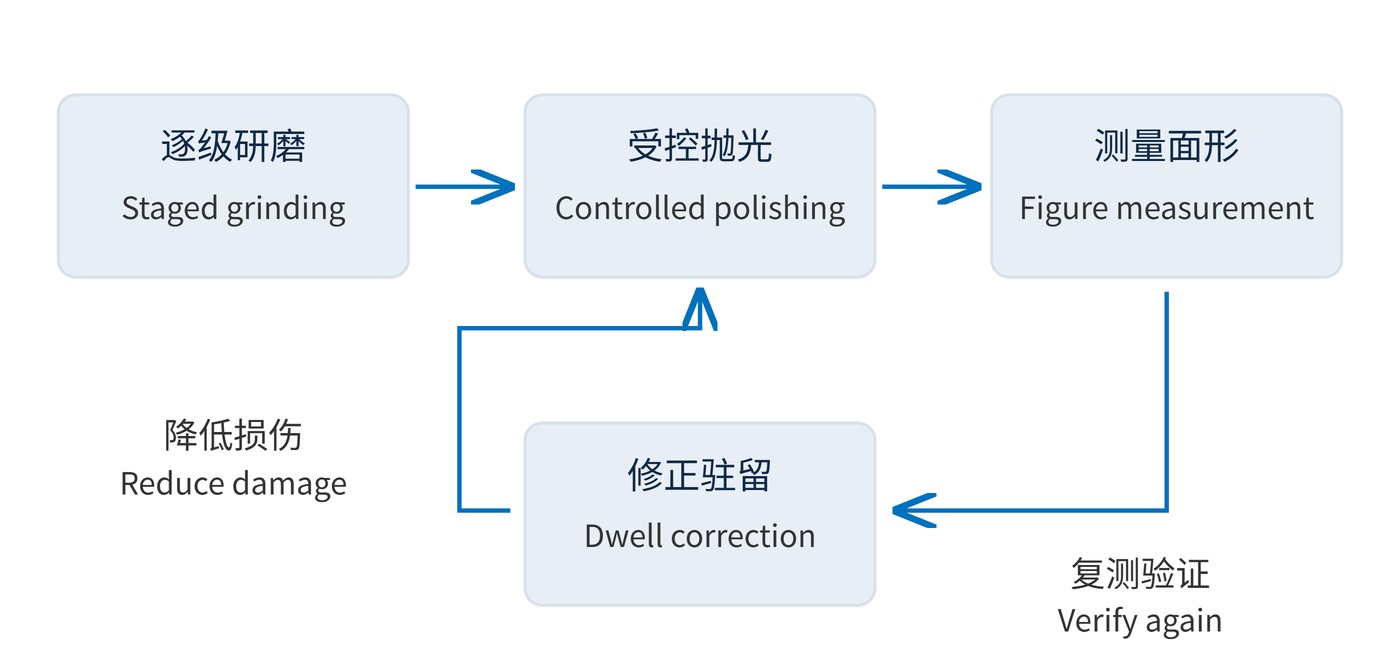
如图 1 所示,先测得高低分布,再调整工具轨迹、接触条件或局部驻留时间,复测后继续修正。高处多去除是目标,但实际去除由工具影响函数与驻留分布共同决定;工具尺寸有限,不能任意消掉所有细小误差。
研磨阶段还要控制亚表面损伤(SSD):表面以下的裂纹可能在外观变亮后仍然存在。换用细磨料前,应清洁工件、工具和流体系统,避免粗颗粒带入;抛光余量应覆盖经工艺验证的损伤深度,不能只按表面光泽决定终点。《Applied Optics》上关于光学玻璃研磨的研究给出了粗糙度与损伤深度的关联,但具体换算依赖加工条件。
采购应先给出材料、外形、厚度和有效口径,再确定平整度。以下为工艺沟通示例,并非本站产品承诺:直径 25 mm、厚度 3 mm、有效口径 22 mm 的玻璃基底,要求在 632.8 nm 参考波长下,单面面形峰谷值(PV)不超过 $\lambda/10$,即 63.28 nm。
对去掉活塞与倾斜后的残余高度 $z$,峰谷值按同一口径计算。是否允许扣除曲率项必须单独约定;对平面件随意去掉曲率,会掩盖整体弯曲。
$$\mathrm{PV}=\max_{(x,y)\in A}z(x,y)-\min_{(x,y)\in A}z(x,y)$$
| 约定项目 | 应记录的条件 |
|---|---|
| 面形报告 | 有效口径、PV、均方根值(RMS)、参考波长与扣除项 |
| 测量状态 | 支撑位置、夹持力、温度稳定条件及工件朝向 |
| 交付阶段 | 裸基底或镀膜后;必要时加装配状态复测 |
反射式干涉仪还要区分表面高度与波前光程差:法向入射、单次表面反射时,后者约为前者的 2 倍。报告应注明软件输出量,避免再错误地乘除 2。RMS 可补充整体误差水平,但不能替代对局部缺陷和边缘的检查。
在准直光路使用的分光镜基底上,整体弯曲会影响反射波前;透射应用还需考虑两面面形、厚度变化与材料均匀性,不能只凭单面报告推断整片性能。大口径件则更需要稳定支撑,避免把重力挠曲误当作待去除的高点。
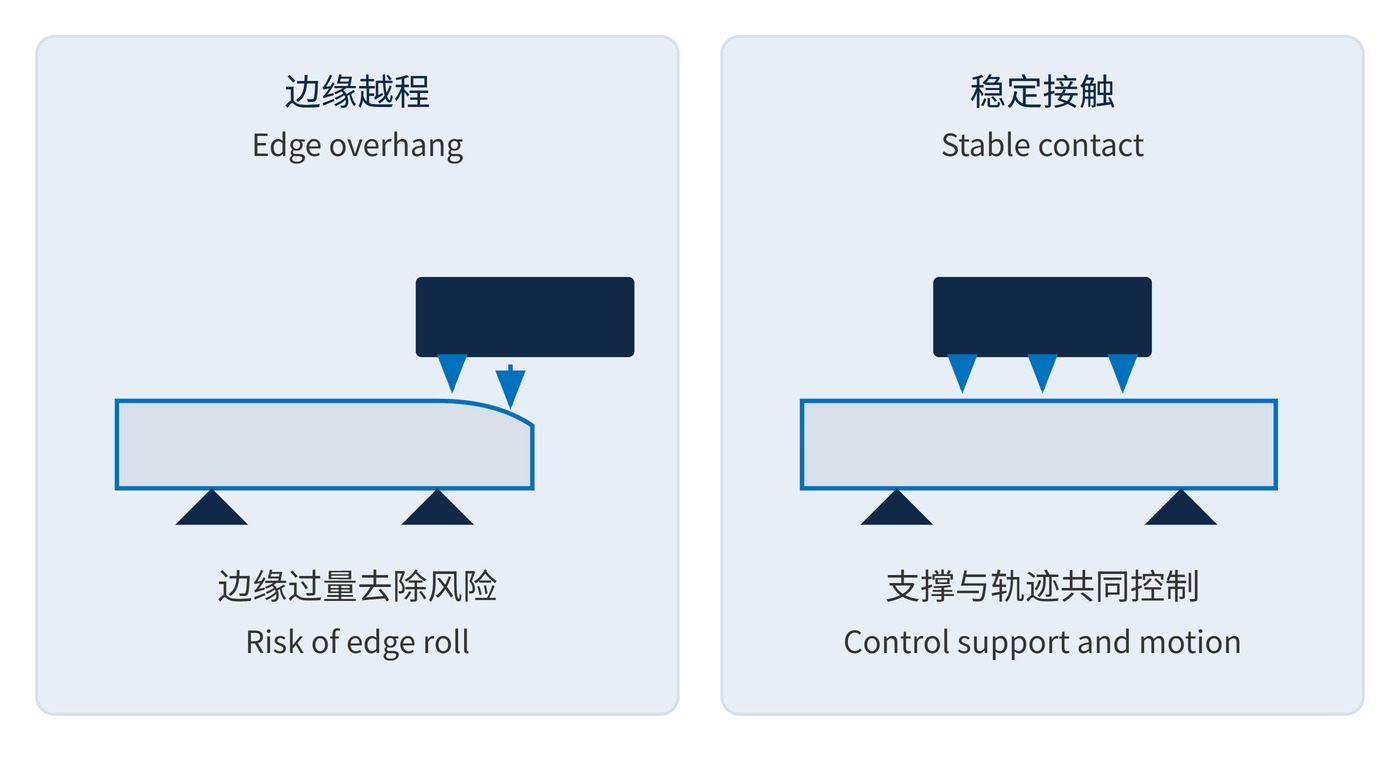
如图 2 所示,工具越过边缘时接触区域改变,压力分布可能导致边缘过量去除。工艺可通过工具修整、轨迹与越程控制改善,薄片则需降低不必要的夹紧力。卸夹后再次测量,才能识别加工时被“压平”、释放后又回弹的情况。
稳定交付需要保存同一口径、同一数据处理规则下的前后测量记录,把研磨损伤控制、去除修正和最终状态验证连成可追溯的工艺链。