本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
表面显微检查用于定位滤光片上的划痕、麻点、边缘崩缺和膜层异常,回答“在哪一面、是什么、影响多大”。它不等于面型测量,也不能替代光谱检验。本文关注操作流程;等级含义可结合表面质量 Scratch-Dig 判级理解。
划痕麻点(Scratch-Dig,S-D)常以 60-40、40-20 表示。按 MIL-PRF-13830B 的比较法,前一个数是划痕可见度等级,不是划痕宽度的微米数;后一个数对应麻点允许直径,单位为 0.01 mm。数量、长度、分布和有效口径还须同时满足约定规则,不能只挑最大缺陷判定整片。
60-40 不保证“肉眼看不见”,40-20 也不保证“显微镜下无缺陷”。侧光下,细划痕散射形成的亮线可能很醒目;换成漫射光又可能难以察觉。裸眼可见性取决于照明、背景、观察距离及观察者,验收必须锁定条件。
如图 1 所示,暗场把平整表面的镜面反射排除在物镜接收锥之外,让缺陷散射进入物镜,形成暗底亮点。斜照明只描述照射方向;若反射光仍进入物镜,就不是真正暗场。可用环形斜照明或单侧光,旋转样品或光源复查不同方向的划痕。
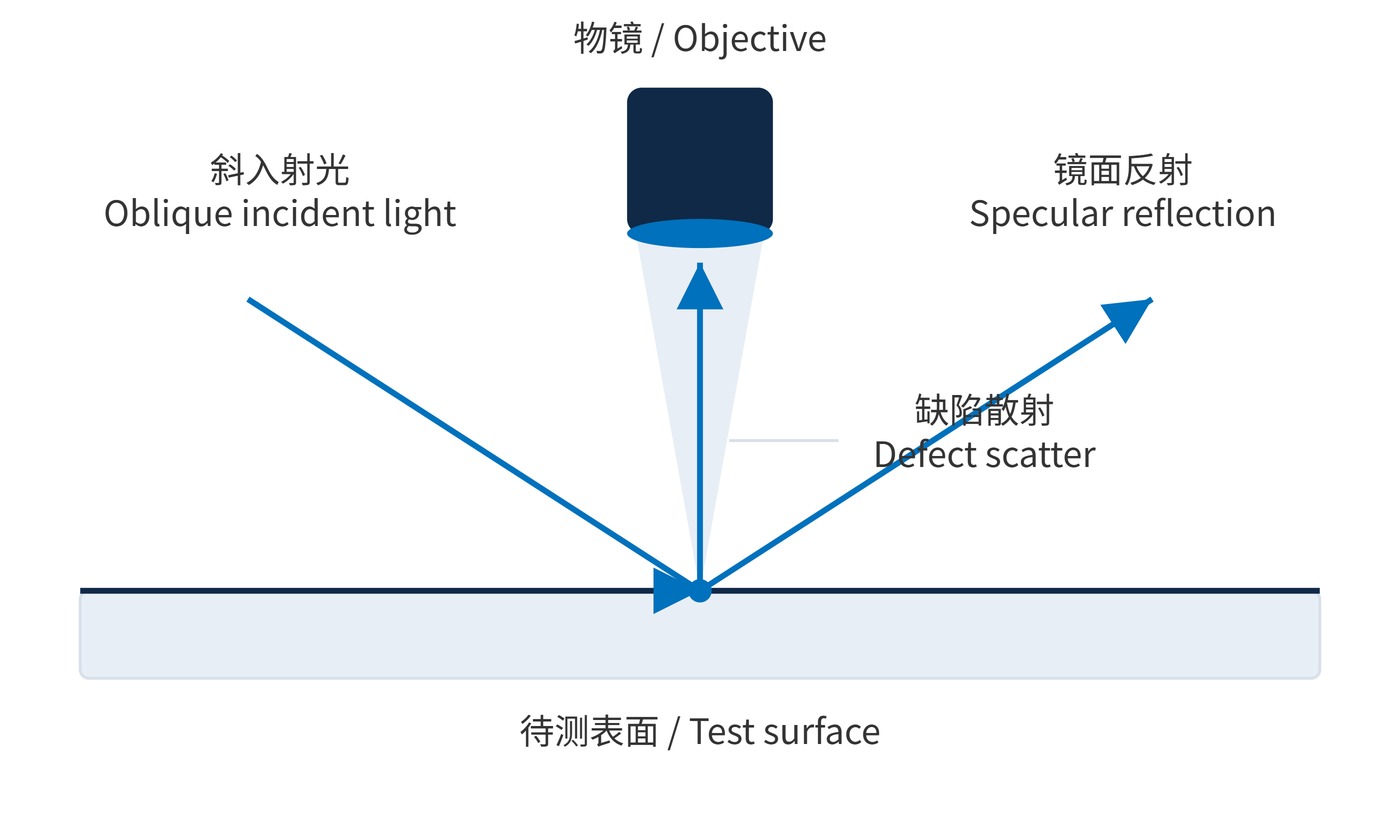
先以 5×–10× 总放大倍率找缺陷,再以 20×–40× 总放大倍率定位、分类;这些是工艺起点,并非标准规定的验收倍率。记录物镜倍率、数值孔径(NA)、曝光和照明方位。亮线宽度受衍射、离焦及曝光影响,不能当作真实划痕宽度。
显微尺寸测量应先用载物台测微尺标定。设标尺长度为 $L$、跨越 $N$ 个像素,缺陷跨越 $n$ 个像素,则物方尺寸为:
$$s=\frac{L}{N},\qquad d=ns$$
例如 $L=1.00\,\mathrm{mm}$ 对应 1000 像素,200 像素对应 0.20 mm。只有在成像配置不变、边界可分辨时,这个换算才有效。对不规则麻点,按合同采用的定义量取最大、最小尺寸;MIL 比较体系使用平均直径:
$$d_{\mathrm{avg}}=\frac{d_{\mathrm{max}}+d_{\mathrm{min}}}{2}$$
采购图纸应写明标准版本、每个表面的等级、有效口径、边缘排除区、照明与比较样板,以及长度、数量和聚集缺陷的处理规则。ISO 10110-7:2017允许按缺陷影响面积或可见度规定接收要求;不能把两套方法的数值直接互换。
| 约定等级 | 划痕验收 | 麻点尺寸上限 | 肉眼判断 |
|---|---|---|---|
| 60-40 | 与 60 级样板比较 | 平均直径 0.40 mm | 侧光下可能可见 |
| 40-20 | 与 40 级样板比较 | 平均直径 0.20 mm | 仍可能可见 |
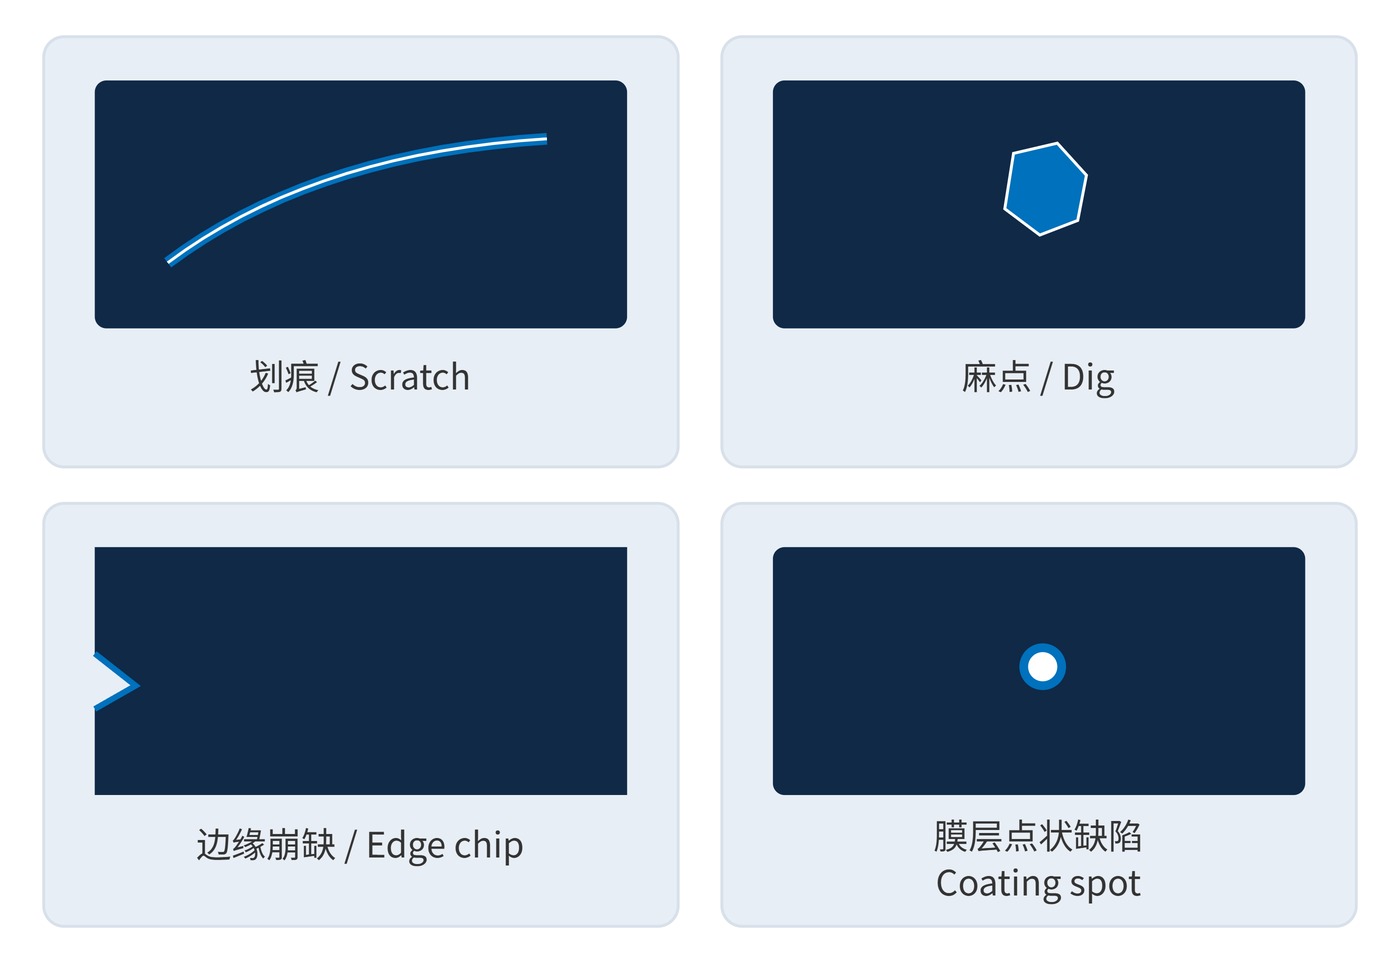
表中尺寸仅解释麻点号,不代表允许任意数量麻点。比较样板与待测面应在规定照明下观察;不要用显微照片亮度替代样板判级。图 2 将 4 类形态分开,其中膜层亮点也可能是颗粒,须先排除污染。
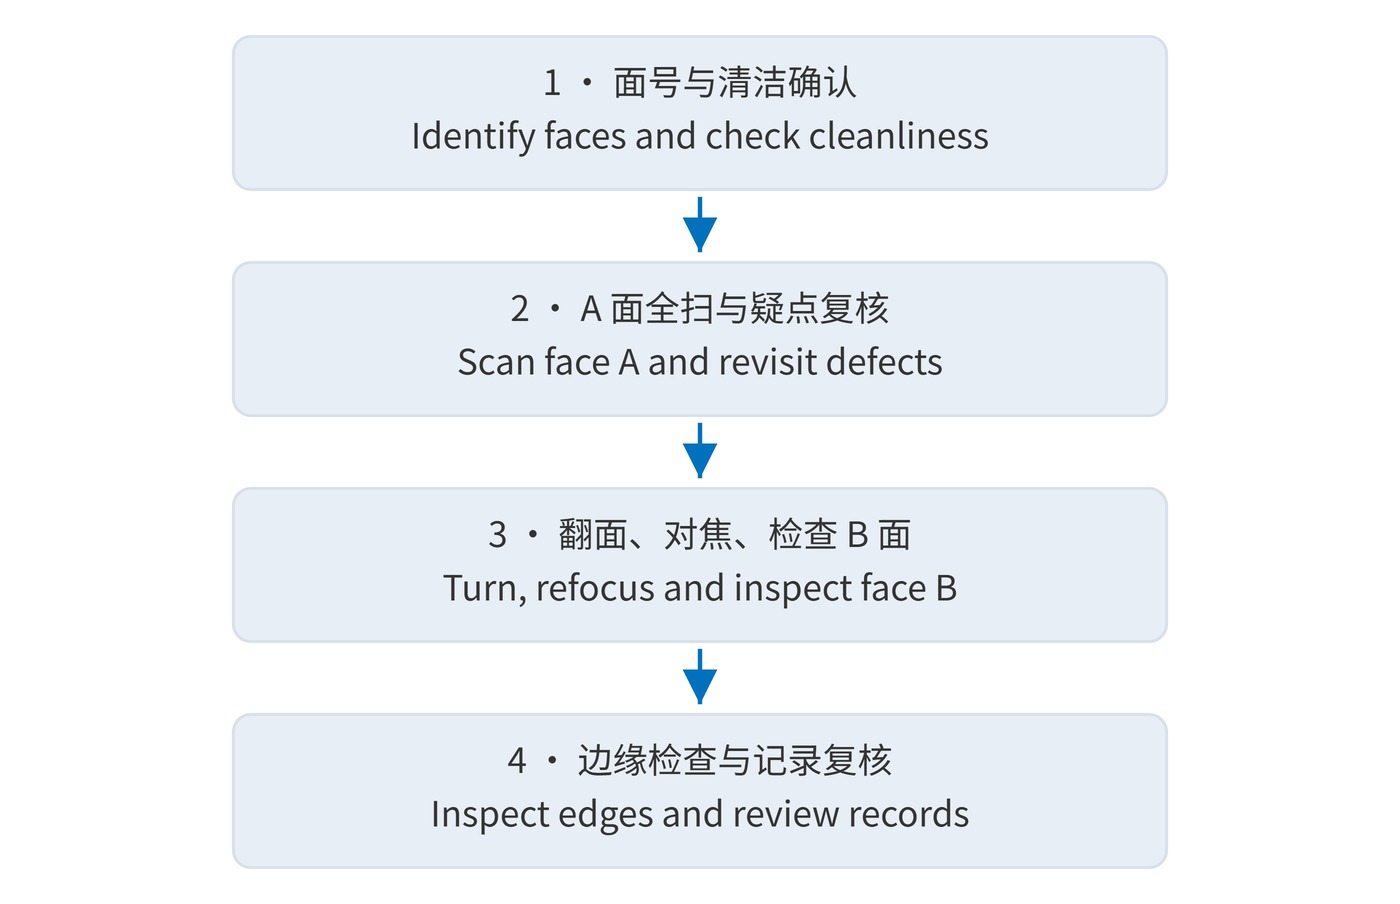
双面镀膜件宜在装配前按图 3 建立固定顺序。夹持非光学边缘,依批准方法除尘;复查仍固定存在的痕迹,再登记为待判缺陷。避免为确认污点而反复擦拭,造成新划痕。
靠近像面的机器视觉滤光片,局部缺陷更可能形成可辨影像;弱信号系统还应关注散射背景。膜层针孔是否引起带外泄漏,应另做相应波段的透射或成像测试,不能仅靠白光外观作结论。
“倍率越高越可靠”容易造成漏扫:视场变小、景深变浅,灰尘也更显眼。应先保证全口径覆盖,再提高倍率。“边缘缺陷都可忽略”同样不成立,崩缺若进入工作口径或伴随裂纹,仍须按图纸处理。
“外观合格就是性能合格”混淆了检验对象。S-D 不是粗糙度、激光损伤阈值或光谱截止深度的替代指标。可复现的结论应同时包含面号、缺陷地图、照明条件、比较依据和复核结果,让另一位检验员能够重现判定。