本栏目内容为光学小编原创,素材来源于一线产线生产与检测实测数据,转载务必标注来源。
限于个人学识水平、测试环境差异,文中理论、参数、结论不保证完全无误,所有内容仅用于行业技术学习交流,不可直接作为设计、验收、选型的唯一依据,如有疑问欢迎留言交流勘误。
定制滤光片的交期,是从约定条件满足到产品完成约定交付状态的时间,不只是镀膜机运行的时长。采购单上的“4 周”若未说明从哪天起算、是否含运输,就无法用于安排整机试产。
建议以技术图纸、验收条件和商务条件全部确认之日为起点,分别记录“检验合格可发货日”和“预计到货日”。规格变更后,应重新核对受影响的节点,而不是沿用原日期。
下面给出一组用于理解排程的假设工作日区间,不代表本站标准交期或出货承诺。条件为现有工艺平台、小批量裸片、不含新材料开发和可靠性验证;实际日期须由当次物料与设备排程确认。
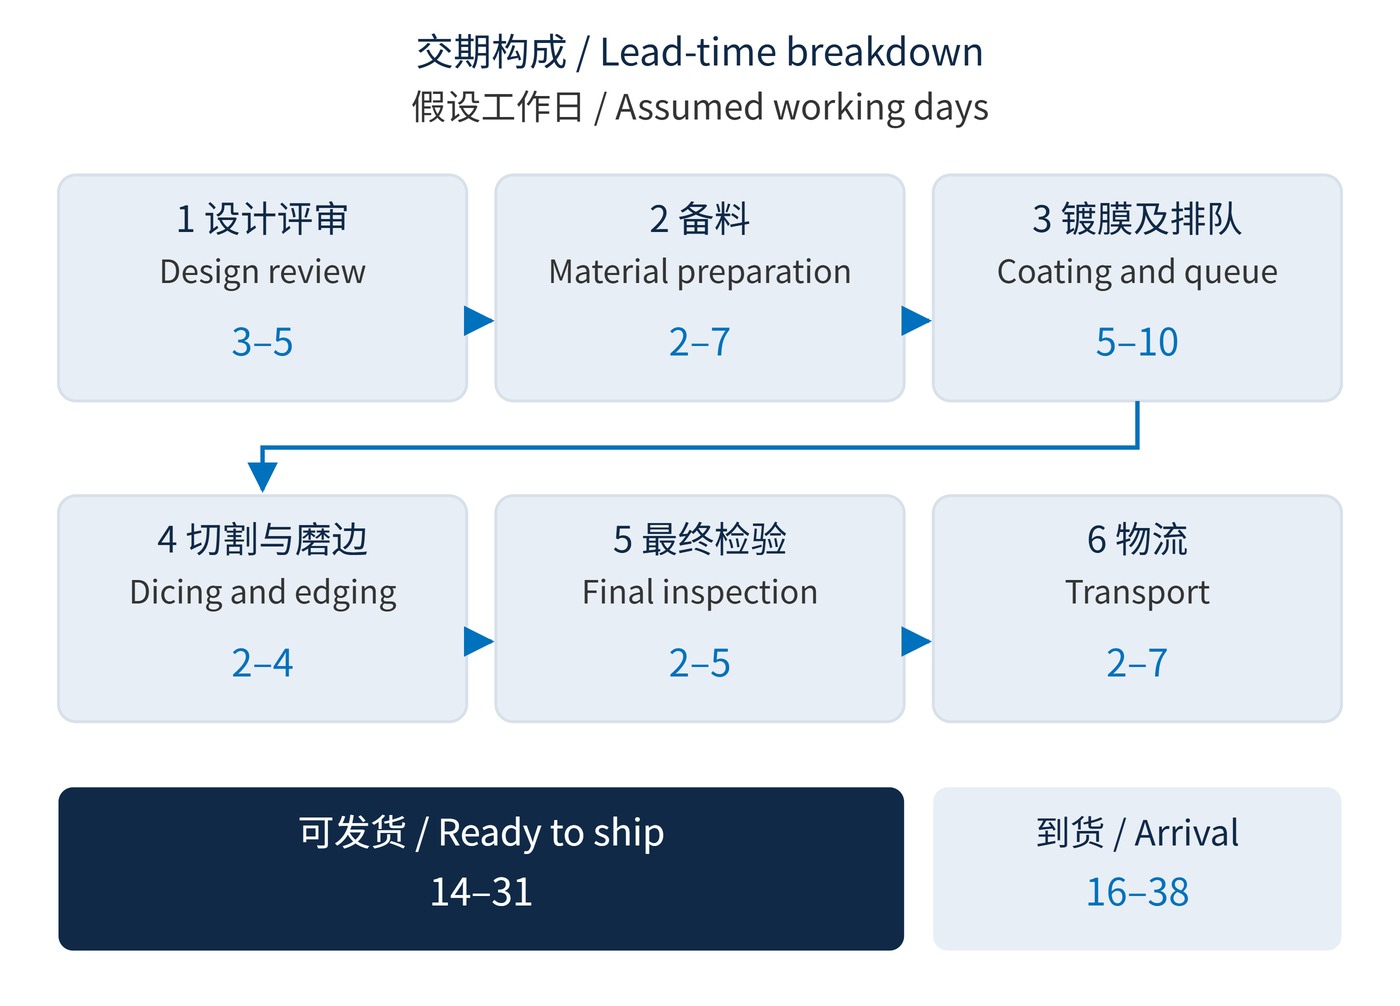
如图 1 所示,设计评审、镀膜排产与检验是主要关口。设计评审可预留 3–5 个工作日,用于核对可制造性和测量条件;镀膜阶段示例为 5–10 个工作日,包含排队、装夹、抽真空、沉积和批次检查,不能理解为连续沉积 10 天。
| 阶段 | 示例耗时 | 放行依据 |
|---|---|---|
| 设计评审 | 3–5 个工作日 | 图纸、光谱与验收条件冻结 |
| 备料 | 2–7 个工作日 | 基底与夹具到位,来料合格 |
| 镀膜及排队 | 5–10 个工作日 | 批次检查通过,允许后加工 |
| 切割与磨边 | 2–4 个工作日 | 尺寸、边缘与有效口径合格 |
| 最终检验 | 2–5 个工作日 | 成品光谱、外观及记录合格 |
| 物流 | 2–7 个工作日 | 按线路另估,到货不等于发货 |
这组串行假设对应 14–31 个工作日可发货,加运输为 16–38 个工作日。它不含节假日、客户确认等待或返工。实际工序可交叠,也可能先切割再镀膜;应按关键路径计算,不能机械相加。
$$L_{\mathrm{ready}}=\max_{p\in\mathcal{P}}\sum_{i\in p}t_i$$
其中 $\mathcal{P}$ 为从起点到检验放行的全部依赖路径,$t_i$ 为节点占用的工作日,包含已识别的等待。并行备料只有在不依赖尚未确定的设计时,才可能缩短关键路径。
检验示例预留 2–5 个工作日;若增加逐片多点测量、偏振分测或环境试验,应另列时间。中心波长(CWL)780 nm、半带宽(FWHM)20 nm、光密度(OD)6、入射角(AOI)0°,仍不足以形成完整验收条件,还须规定公差、截止波段和测量几何。
$$\mathrm{OD}(\lambda)=-\log_{10}T(\lambda),\qquad \mathrm{OD}=6\Rightarrow T=10^{-6}$$
这里 $T$ 是透过率比例,$10^{-6}$ 对应 0.0001%。测量系统的杂散光和动态范围必须足以支持判定,普通扫描得到的低读数不自动构成 OD6 合格证据;检测方案不明确会把等待推到出货前。
先按定制前的参数清单补齐需求,再区分“必须满足”和“可协商”。如有效口径必须保持,而外径可适度调整,就应在评审时说明,避免按不必要的机械限制重新备料。
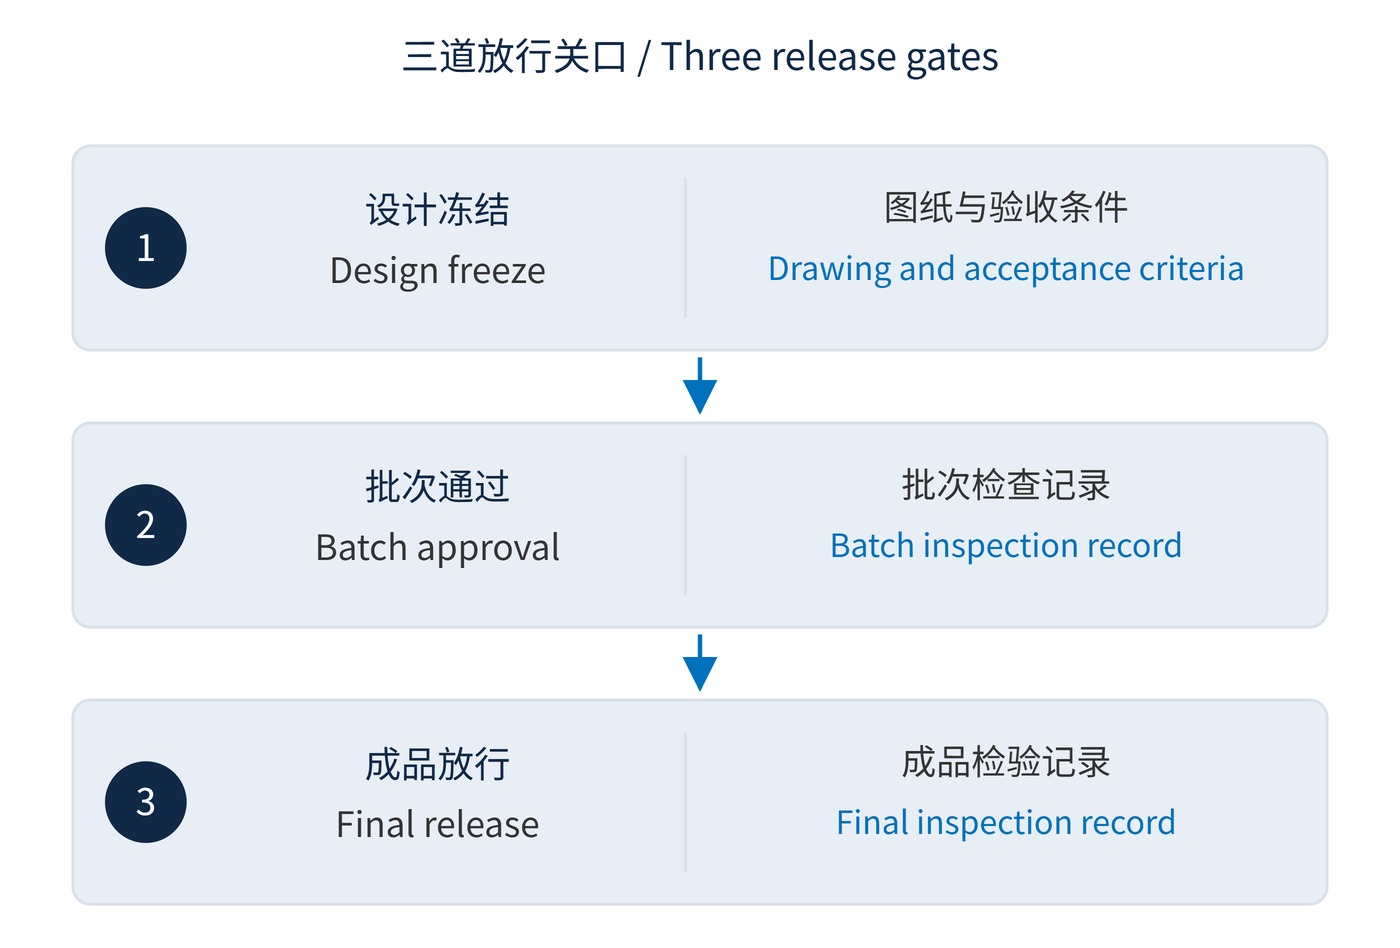
询价时要求分别列出材料就绪、设计冻结、镀膜窗口、成品检验和可发货日期。如图 2 所示,每道关口应有交付证据;仅写“已上线”不能说明下一节点何时可开始。
交期余量应对应具体风险,如补一次镀膜批次或等待材料复检,不能只在总天数上随意加百分比。返工预留也不等于默认允许降级交货。
机器视觉样机若能采用现有膜系并调整外形,可减少设计验证工作,但仍须检查切割后的口径和边缘。荧光检测涉及多通道滤光片时,多个通带和截止区需共同验收,测量点数与膜系复杂度都可能增加。
首次样品通过不等于量产可立即交货。整机厂应把样品测试、反馈冻结和量产排程分开;复购也要核实材料、设备窗口与原工艺是否延续。大尺寸、特殊基底、窄公差或可靠性试验,均应单独识别依赖关系。
“数量少一定快”忽略了真空设备和夹具的固定准备时间;“加急就是压缩沉积时间”忽略了膜厚控制、冷却和清洗要求;“曲线合格就能发货”则遗漏了尺寸、外观和记录放行。
另一误区是把工作日直接当自然日,或将预计到货日视为工厂承诺的发货日。可执行的排程应明确日历、责任节点和更新触发条件。只有规格版本、测量能力与放行证据一致,交期数字才具有工程意义。